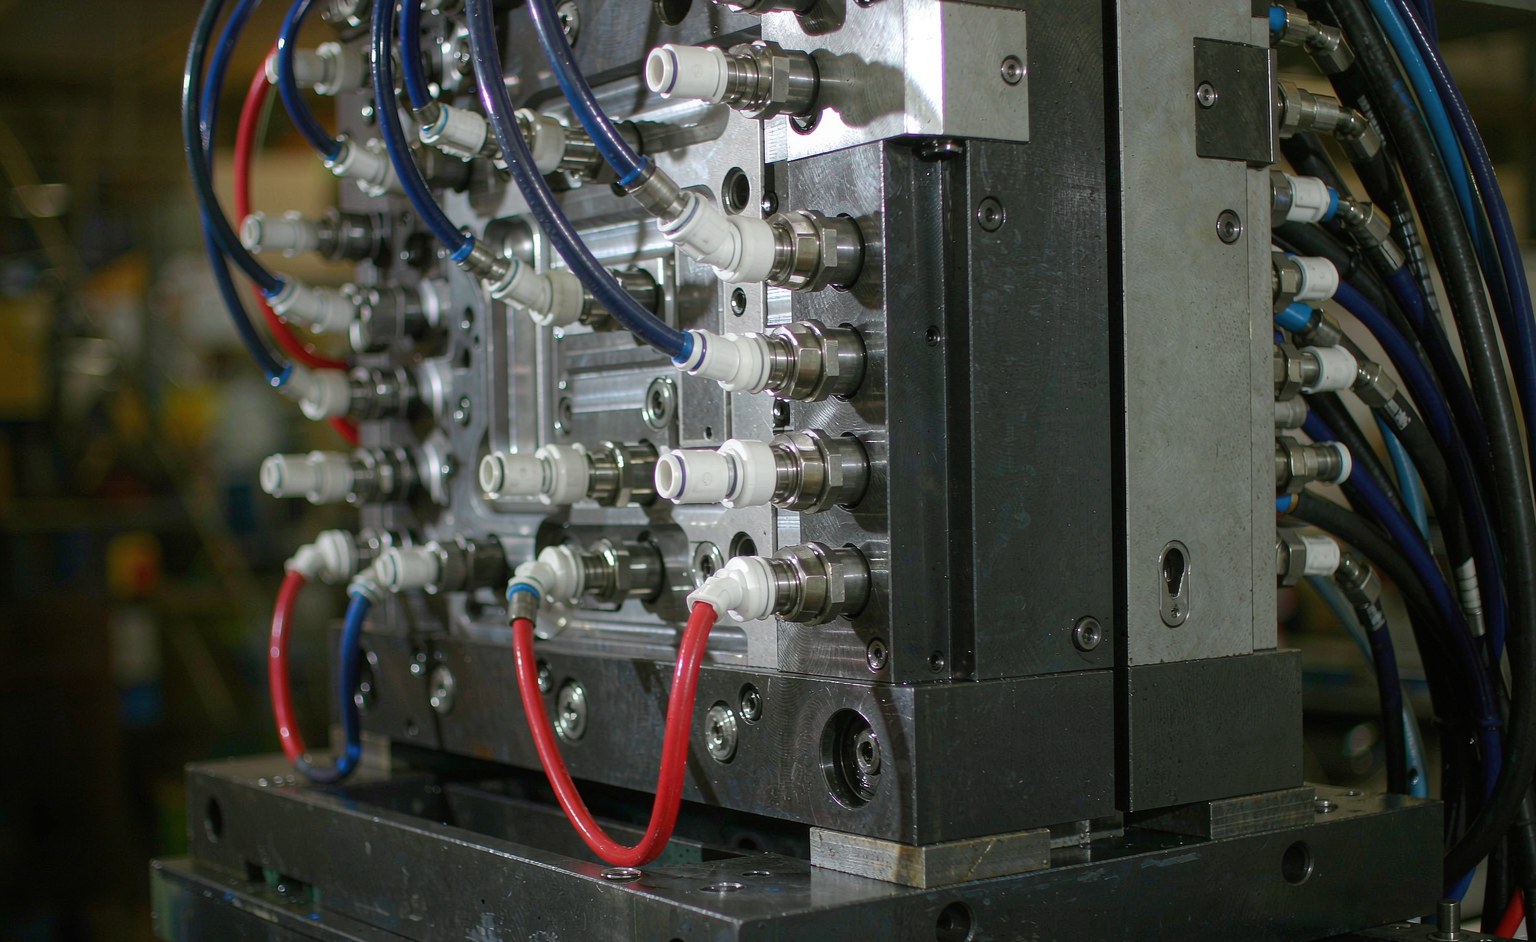
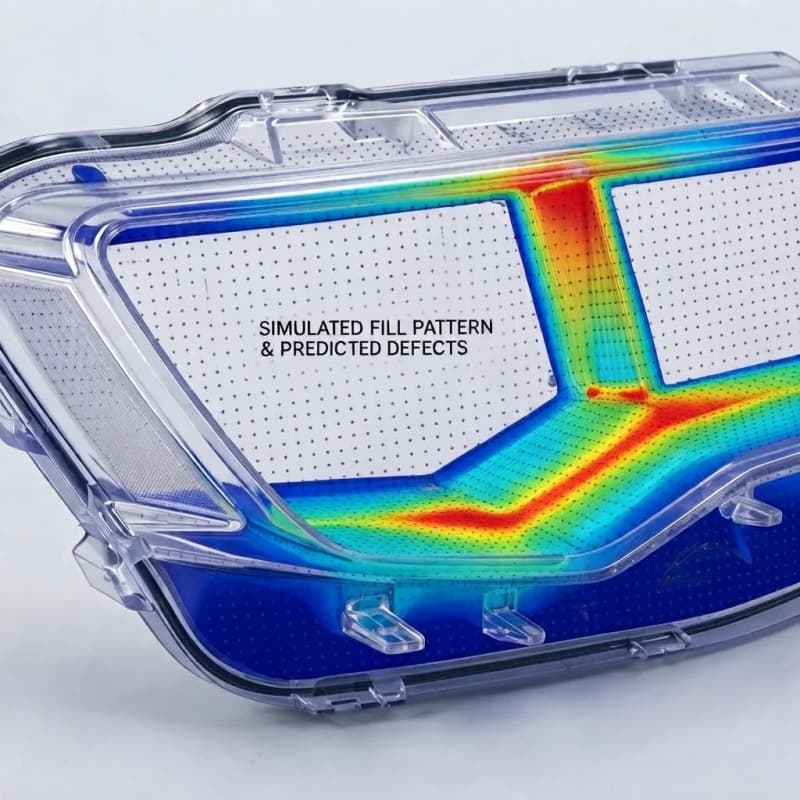
Die Wahl zwischen Silikon-, Harz- und Aluminiumformen hängt von einer zentralen Frage ab: Wie viele Teile benötigen Sie und in welcher Validierungsphase? Silikonformen eignen sich für bis zu ca. 25 formschlüssige Prototypen, Harzformen (Epoxidharz) für einige Dutzend bis mehrere Hundert funktionale Urethanteile und Aluminiumformen für Klein- bis Mittelserien mit Tausenden von Teilen. Die drei Formentypen sind nicht austauschbar: Silikonformen werden im Vakuumgussverfahren eingesetzt, während Harz- und Aluminiumformen als Hartformen im Reaktionsspritzgießen (RIM) verwendet werden. Dieser Leitfaden erläutert die Materialien der einzelnen Formen, ihre Produktionskapazität, die Kosten und die jeweiligen Anwendungsbereiche. So gelingt der Übergang vom Prototyp zur Serienproduktion, ohne dass Sie zu viel für Werkzeuge bezahlen, die Ihre Anforderungen nicht erfüllen, oder zu wenig in Werkzeuge investieren, die während der Produktion ausfallen.
Bevor eine Form in Auftrag gegeben wird, validieren die meisten Ingenieurteams den Entwurf durch strukturierte Prototypenerstellung. Unsere Übersicht darüber, warum Unternehmen Prototypen vor Formen bauen, erläutert die Kostenlogik dieses Schrittes, und unsere Seite zu Rapid-Prototyping-Services beschreibt die ergänzenden Verfahren CNC-Bearbeitung, 3D-Druck und Gießen.
Silikonformen gehören zum Vakuumgießen, nicht zum Randgießen.
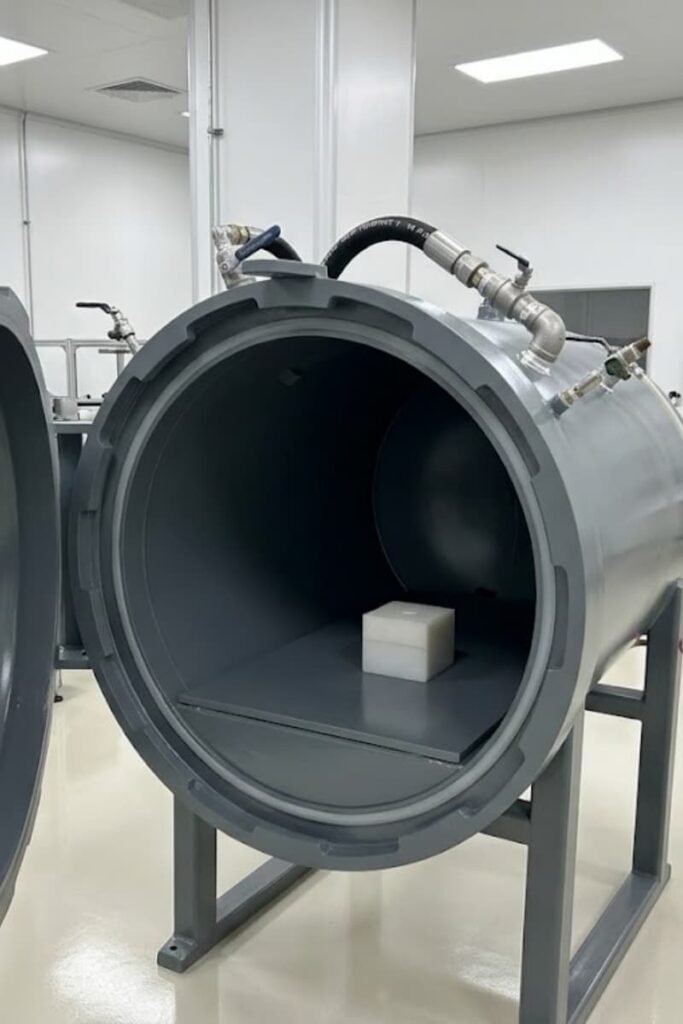
Eine häufige Ursache für Verwirrung ist der Begriff „Form“ selbst. Beim Randformverfahren werden die flüssigen Polyurethan-Reaktanten unter Druck in einen starren Formhohlraum eingespritzt und härten chemisch zu einem festen Bauteil aus. Dieser Formhohlraum muss aus einem harten Material bestehen – typischerweise Aluminium, Epoxidharz oder Stahl –, da die exotherme Reaktion und der Einspritzdruck eine flexible Form zerstören würden. Eine Silikonform ist eine weiche Form, die beim Vakuumgießen verwendet wird . Hierbei wird entgastes Harz unter Vakuum in einen Silikonhohlraum gegossen (nicht unter Druck eingespritzt). Die chemischen Prozesse und die wirkenden Kräfte sind unterschiedlich, daher ist eine Silikonform keine Randform, obwohl beide Teile erzeugen, die wie Kunststoff aussehen.
| Formtyp | Prozessfamilie | Schimmel ist hart oder weich | Typischer Fahrprozess |
|---|---|---|---|
| Silikonform | Vakuumgießen | SOFT | Gießen/Gießen unter Vakuum |
| Harz (Epoxid) Form | RIM / Gießharzwerkzeuge | hart | Niederdruckeinspritzung |
| Aluminiumform | RIM / Produktionswerkzeuge | hart | Niederdruckeinspritzung |
Der Grund, warum die drei Verfahren gemeinsam besprochen werden, ist praktischer Natur: In einem Produktentwicklungsprogramm werden häufig zunächst Silikonwerkzeuge für visuelle Prototypen, dann Harzwerkzeuge für funktionale RIM-Tests und schließlich Aluminiumwerkzeuge für den Produktionshochlauf verwendet. Unsere Seite zum RIM-Prozess und der Vergleich von RIM und Spritzguss erläutern die Position von RIM im Vergleich zu Stahlwerkzeugen für höhere Produktionsvolumina.
Wo die Randformung in Ihren Prototypen-zu-Serien-Prozess passt
Das Randformverfahren macht die Herstellung von Werkzeugen aus Harz und Aluminium wirtschaftlich. Sobald ein Projekt über visuelle Prototypen hinausgeht und funktionale Polyurethan-Teile benötigt – beispielsweise große Gehäuse, Verkleidungen, Paneele oder gepolsterte Komponenten –, werden diese im Randformverfahren mit einem Hartformwerkzeug bei niedrigem Einspritzdruck gefertigt. Genau deshalb gibt es Harz- und Aluminiumformen überhaupt als RIM-Werkzeuge. Silikonformen kommen in diesem Prozess nicht zum Einsatz; sie dienen dem vorherigen Vakuumgussverfahren. Die praktische Abfolge ist daher: Formvalidierung mit einer Silikon-Vakuumgussform, Funktionsprüfung mit einer Harz-RIM-Form und anschließende Skalierung mit einer Aluminium-RIM-Form. Wenn Sie sich fragen, ob Randformverfahren für Ihr Projekt überhaupt infrage kommt, lautet die Antwort: Ja, sobald die Teilegröße oder das Volumen das Stahlspritzgießen unwirtschaftlich macht und der reine Guss die funktionalen oder ästhetischen Anforderungen nicht erfüllt. Auf unserer RIM-Serviceseite finden Sie detaillierte Informationen zum Produktionsaufbau.
Die drei Schimmelarten auf einen Blick
Alle drei Verfahren fallen unter die Kategorie des Schnellwerkzeugbaus – Werkzeuge, die schnell und kostengünstig gefertigt werden, um die Lücke zwischen Prototypenbau und der Herstellung von Stahlformen für die Serienproduktion zu schließen. Die Unterschiede liegen im Formmaterial, der Teileanzahl bis zum Versagen, der Oberflächenbeschaffenheit und der Lieferzeit.
| Attribut | Silikonform | Harz (Epoxid) Form | Aluminiumform |
|---|---|---|---|
| Prozess | Vakuumgießen | RIM (Niederdruck) | RIM (Niederdruck) |
| Typische Teilelebensdauer | ~15–25 Abgüsse | Zehn bis einige hundert | Mehrere tausend |
| Typische Werkzeugkostenspanne* | 100–800 USD | 300–2,000 USD | 2,000–8,000 USD |
| Übliche Lieferzeit* | 3–7 Tage | 1-2 Wochen | 2-4 Wochen |
| Dimensionsstabilität | Durch Schrumpfung begrenzt | Gut für Prototypen | Produktionsqualität |
| Optimaler Lautstärkebereich | <25 Teile | 25–500 Teile | 500–mehrere Tausend |
| Hauptbeschränkung | Hitze-/Lagerfähigkeit | Geringere Haltbarkeit im Vergleich zu Metall | Höhere Vorlaufkosten |
*Die angegebenen Preise entsprechen branchenüblichen Richtwerten für Bauteile mit geringer Komplexität und sollten anhand eines konkreten Angebots eines Lieferanten überprüft werden. Die Werkzeugpreise von GoodTech hängen von Geometrie, Größe und Material des Bauteils ab.
Silikonformen: Ideal für passgenaue Prototypen und Markttests
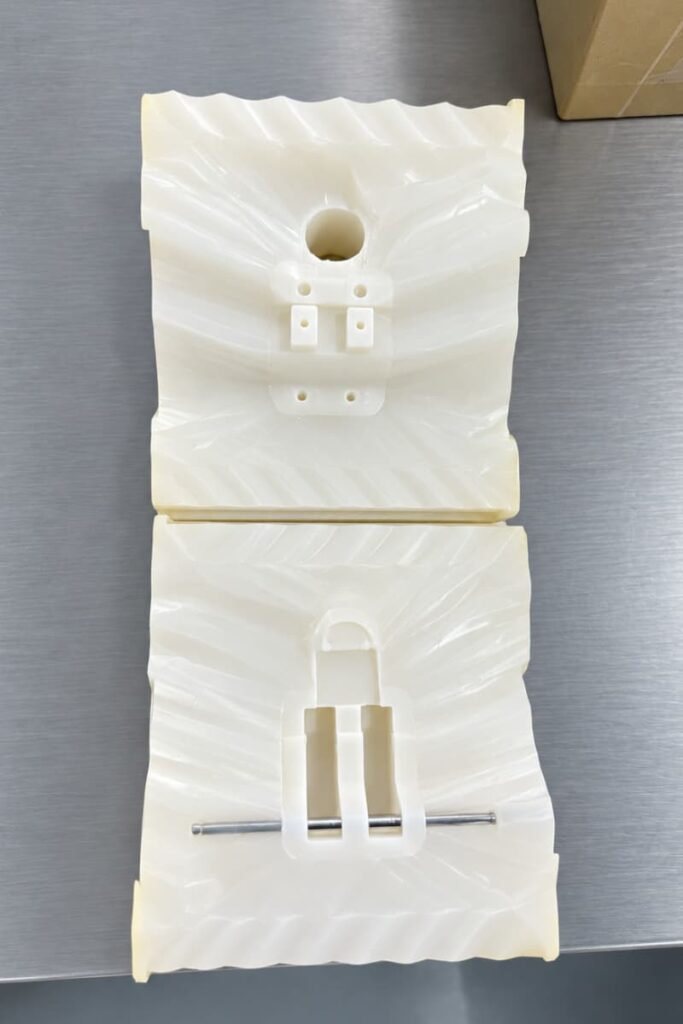
Eine Vakuumgussform entsteht durch das Umgießen eines Urmodells (üblicherweise CNC- oder 3D-gedruckt), das anschließende Aushärten und Öffnen der Form, um das Urmodell zu entfernen. Der so entstandene weiche Hohlraum bildet die feinen Oberflächendetails des Urmodells präzise ab und dient zum Gießen von Polyurethan- oder Epoxidharzteilen unter Vakuum.
Wozu es passt:
- Visuelle und formschlüssige Prototypen für Designprüfungen und Fotografie
- Kleine Markttest-Chargen (Messemuster, Crowdfunding-Einheiten, Verkaufsdemos)
- Teile, bei denen Farbe und Oberflächenstruktur wichtiger sind als enge Toleranzen
- Soft-Touch- oder umspritzt wirkende Teile aus gegossenen Elastomeren
Wofür es nicht geeignet ist:
- Die Produktion geht über etwa 25 Teile hinaus (die Form verschleißt und die Abmessungen verändern sich).
- Teile, die hohen Temperaturen oder aggressiven Chemikalien ausgesetzt sind (Silikon zersetzt sich und schrumpft mit der Zeit)
- Strukturbauteile, die wiederholbare, enge Toleranzen erfordern
Für Projekte, die neben anderen Prototypenmethoden auch Gussverfahren benötigen, beschreibt unsere Seite zu Rapid-Prototyping-Dienstleistungen , wie Vakuumgießen mit CNC- und 3D-Druckverfahren zusammenpasst.
Harzformen (Epoxidharz): Das RIM-Brückenwerkzeug für Dutzende bis wenige Hundert funktionaler Teile
Eine Harzform – genauer gesagt ein Urmodell aus Epoxid- oder Gießurethan – ist ein harter Hohlraum, der durch Gießen von Harz gegen ein Urmodell entsteht. Im Bereich des Felgenspritzens ermöglicht sie das Spritzen von Polyurethan unter niedrigem Druck mit Werkzeugen, die nur einen Bruchteil der Kosten von bearbeitetem Aluminium verursachen und in etwa ein bis zwei Wochen einsatzbereit sind. Dadurch eignet sie sich als Standardwerkzeug, wenn die Phase des visuellen Prototyps abgeschlossen ist, man aber noch nicht bereit ist, Aluminium zu verwenden.
Wozu es passt:
- Funktionelle RIM-Tests mit Dutzenden bis einigen Hundert Teilen
- Prüfung der Materialeigenschaften von Urethan (Biegung, Schlagfestigkeit, Schaumfestigkeit) vor der Verwendung von Aluminium
- Große, leichte oder kleinvolumige Paneele und Gehäuse, bei denen der Einsatz von Stahlwerkzeugen nicht gerechtfertigt ist
- Brückenfertigung, die dem späteren, aus Aluminium gefertigten Bauteil in Aussehen und Funktion entsprechen muss
Das Material ist hier entscheidend: Die Bauteilzusammensetzung wird durch Ihr RIM-Harzsystem bestimmt, nicht durch die Form. Unser Leitfaden zu RIM-Materialien erklärt, wie das Bauteilmaterial unabhängig vom Formmaterial ausgewählt wird, und unser vollständiger RIM-Prozessleitfaden enthält Konstruktionsregeln für harzgeformte Teile.
Aluminiumformen: Die Produktionsqualität für RIM-Fertigung in kleinen bis mittleren Stückzahlen
Aluminiumformen sind das Arbeitspferd der RIM-Fertigung in kleinen bis mittleren Stückzahlen. Sie werden CNC-gefräst, halten dem Einspritzdruck und der Exothermie der RIM-Chemie stand und produzieren typischerweise mehrere tausend Teile, bevor Verschleiß ein Problem darstellt. Verglichen mit den in der konventionellen Spritzgießtechnik verwendeten Stahlformen erreichen Aluminium-RIM-Werkzeuge eine deutlich schnellere und kostengünstigere Produktionsreife, weshalb sie im Segment von 500 bis mehreren tausend Teilen dominieren.
Wozu es passt:
- Klein- bis mittelvolumige Serienfertigung (Hunderte bis einige Tausend Teile)
- Große, komplexe oder kosmetische Teile, bei denen Maßhaltigkeit und Oberflächengüte gewährleistet sein müssen.
- Programme, die eine wiederholbare, dokumentierte Qualität während des gesamten Laufzeitverlaufs benötigen.
- Teile, bei denen dasselbe Werkzeug für wiederholte Aufträge wiederverwendet wird
Wenn Sie sich konkret zwischen Aluminium und Stahl entscheiden müssen, zeigt Ihnen unser Vergleich der Schnellwerkzeugherstellung mit Aluminium und Stahl die jeweiligen Vor- und Nachteile hinsichtlich Kosten, Lieferzeit und Produktionsmenge auf. Auf unserer Seite zur Kunststoffformenherstellung wird der Formenbau erläutert, und die Seite zum RIM-Service beschreibt unser gesamtes Produktionsangebot.
Anwendungsmatrix: Welche Form für welches Produkt und welche Produktionsmenge?
Am schnellsten findet man das passende Werkzeug, indem man Produkttyp und Zielmenge aufeinander abstimmt.
| Produktbeispiel | Zielvolumen | Empfohlene Form | Warum |
|---|---|---|---|
| Gehäuseprototyp zur Designprüfung | <20 | Silikon (Vakuumguss) | Billigste, schnellste, feine Oberfläche |
| Testlauf für Karosserieteile von medizinischen Wagen | 25-200 | Harz (Epoxid) RIM | Echtes Urethan, Funktionsprüfung |
| Gehäuse für medizinische Geräte, geringe Stückzahl | 200-2,000 | Aluminiumfelge | Wiederholbare Qualität, dokumentiert |
| Fahrzeuginnenausstattung, Vorserienmodell | 100-1,000 | Aluminiumfelge | Kosmetisch + langlebig, schnell zu verarbeiten |
| Gehäuse für Unterhaltungselektronik, Pilotcharge | 50-500 | Harz, dann Aluminium | Brücke, dann Rampe |
| Große Industrieabdeckung, Hunderte | 500+ | Aluminiumfelge | Lange Werkzeugstandzeit, stabile Abmessungen |
Auf den Branchenseiten werden diese Kontexte näher erläutert: Spritzguss für medizinische Geräte , Spritzguss für die Automobilindustrie und Spritzguss für Unterhaltungselektronik beschreiben detailliert die Qualifikations- und Toleranzanforderungen für die einzelnen Sektoren.
Entscheidungsrahmen: Wann bleiben, wann upgraden?
Verwenden Sie die Menge als primären Schalter und bestätigen Sie diese anschließend mit der Komplexität des Teils und dem Zeitplan.
Schritt 1 – Zählen Sie die benötigten Teile.
- Bei Unter 25 Jahren: Silikonwerkzeuge genügen.
- 25–500: Harz (Epoxid) RIM-Werkzeuge.
- 500 bis mehrere Tausend: Aluminium-RIM-Werkzeuge.
Schritt 2 — Überprüfen Sie die Funktion des Teils.
- Wenn es nur für eine Rezension auf die Optik ankommt, ist Silikon ausreichend.
- Wenn es in realen Materialien funktionieren und Toleranzen einhalten muss, sollte man auf Harz oder Aluminium umsteigen.
- Wenn es wiederholt an Kunden versendet wird, Aluminium.
Schritt 3 — Beobachten Sie den Break-even-Punkt.
Die Stückkosten sinken mit steigender Werkzeugstandzeit. Höhere Investitionen in Aluminium sind in der Regel günstiger als das mehrfache Nachgießen von Silikon- oder Harzformen, sobald die Stückzahl einige Hundert übersteigt. Unsere Richtlinien für Klein- und Großserienfertigung zeigen, wo sich die Gewinnschwelle tendenziell ergibt.
Das mentale Modell ist wie eine Leiter: Schnellwerkzeugbau (Silikon) → Brückenwerkzeugbau (Harz) → Serienwerkzeugbau (Aluminium) . Man bleibt auf einer Sprosse, bis die Anforderungen an Volumen oder Qualität einen nach oben drängen.
Kosten- und Lieferzeit-Realitätscheck
Der Werkzeugpreis ist nur die halbe Miete. Die Gesamtkosten pro Teil setzen sich aus der Werkzeugabschreibung sowie den Material- und Arbeitskosten pro Teil zusammen. Eine billige Silikonform, die nach jeweils 20 Teilen ersetzt werden muss, wird bei 200 Stück teuer; eine Aluminiumform, die zwar in der Anschaffung teurer ist, aber Tausende von Teilen produziert, ist pro Stück günstiger, sobald die Stückzahl die Kosten rechtfertigt.
| Szenario (beispielhaft) | Werkzeugkosten* | Gut für | Achten Sie auf |
|---|---|---|---|
| 15 Musterteile | Silikon 100–800 $ | Entwurfsvalidierung | Nicht wiederholbar |
| 150 Funktionsteile | Harz 300–2,000 US-Dollar | Brückenlauf | Die Werkzeugstandzeit begrenzt die Laufzeit. |
| 2,000 Serienteile | Aluminium 2,000–8,000 US-Dollar | Rampen-/Produktionsproduktion | Höhere Einstiegskosten |
*Branchenübliche Preisspannen; bitte fordern Sie ein Angebot an. Unsere detaillierte Kostenaufschlüsselung für Präzisionsformteile und unser Leitfaden zur Werkzeugkostenreduzierung beleuchten die Kostentreiber genauer, falls Sie eine Wirtschaftlichkeitsberechnung erstellen möchten.
Wie GoodTech Ihren Weg vom Prototyp zur Serienproduktion unterstützt
GoodTech deckt die gesamte Wertschöpfungskette unter einem Dach ab: Vakuumgießen mit Silikonformen, RIM-Verfahren mit Harz- und Aluminiumformen sowie die hauseigene Formenfertigung. Diese Kontinuität ist entscheidend, da dasselbe Bauteil ohne erneute Beschaffung vom Silikonguss-Prototyp über einen RIM-Test mit Harzform bis hin zum Aluminium-Produktionswerkzeug durchlaufen werden kann. Teams in Chicago, Shenzhen und unserem Werk in Vietnam koordinieren frühzeitig das Feedback zum Design for Manufacturing (DFM), sodass die in jeder Phase gewählte Form optimal für die nächste Phase geeignet ist. Die Seiten zu RIM-Service , Vakuumgießen und Formenfertigung beschreiben die einzelnen Leistungen detailliert.
Fazit
Die Wahl der Form hängt in erster Linie von der Stückzahl ab. Silikonformen eignen sich für wenige visuelle Prototypen; Harzformen (Epoxidharz) sind die optimale Lösung für die Fertigung von einigen Dutzend bis zu einigen Hundert funktionalen Randformteilen ; Aluminiumformen sind die Produktionslösung für mehrere Hundert bis Tausende. Silikonformen gehören zum Vakuumgießen, nicht zum Randformguss. Daher sollten sie aufgrund ihrer Stärken – schnelles, kostengünstiges Gießen kleiner Stückzahlen – ausgewählt werden und nicht als Ersatz für starre Randformwerkzeuge betrachtet werden. Wählen Sie das Werkzeug entsprechend Ihren Anforderungen an Menge und Qualität und wechseln Sie erst dann zu einer höheren Stufe, wenn die Stückzahl dies rechtfertigt.
Wichtige Erkenntnisse
- Silikon-, Harz- und Aluminiumformen eignen sich für unterschiedliche Stückzahlen: <25, 25–500 bzw. 500+ Teile.
- Silikonformen sind Vakuumgießwerkzeuge; Harz- und Aluminiumformen sind Hartgusswerkzeuge.
- Harzformen (Epoxidharzformen) sind die Standardbrücke zwischen Prototyp und Serienfertigung.
- Werkzeuge für Aluminium-RIM bieten die besten Stückkosten, sobald das Volumen den höheren Anschaffungspreis rechtfertigt.
- Wählen Sie das Werkzeug zunächst nach der Menge, dann nach den funktionalen und ästhetischen Anforderungen.
- Die Entscheidung sollte von den Gesamtkosten pro Teil und nicht allein vom Werkzeugpreis abhängen.
FAQ
Wie viele Teile kann man mit einer Silikonform herstellen?
Eine Silikon-Vakuumgießform ermöglicht typischerweise etwa 15–25 einwandfreie Güsse, bevor Maßabweichungen und Materialermüdung einen Austausch erforderlich machen. Die genaue Anzahl hängt von der Teilegröße, der Wandstärke und der Harztemperatur ab. Für größere Teile ist eine Harz- oder Aluminiumform die wirtschaftlichere Wahl.
Warum kann man für RIM keine Silikonform verwenden?
Beim RIM-Verfahren wird reaktives flüssiges Urethan unter Druck in den Formhohlraum eingespritzt, wobei bei der chemischen Aushärtung Wärme freigesetzt wird. Silikonformen sind weich und können diesem Druck nicht standhalten und die entstehende Wärmeentwicklung nicht überstehen. Daher zählt das RIM-Verfahren zum Vakuumgießen, bei dem das Harz unter Vakuum gegossen (nicht eingespritzt) wird. Für das RIM-Verfahren werden Harz und Aluminium-Hartformen verwendet.
Wann sollte ich von Silikon- auf Aluminiumwerkzeuge umsteigen?
Wechseln Sie von Silikon zu Aluminium, sobald Sie mehr als etwa 25 gleichbleibende Teile benötigen oder Teile mit engen Toleranzen und realen Materialeigenschaften gefertigt werden müssen.
Worin besteht der Unterschied in der Lebensdauer zwischen einer Harzform und einer Aluminiumform?
Eine Harz- (Epoxid-) RIM-Form eignet sich in der Regel für die Herstellung von einigen Dutzend bis wenigen Hundert Teilen, während eine Aluminium-RIM-Form typischerweise mehrere Tausend Teile produziert. Dieser Unterschied erklärt, warum Harz als Übergangslösung und Aluminium als Produktionswerkzeug dient.
Welche Gussform eignet sich am besten für einen Prototyp eines medizinischen Geräts?
Für eine erste Passformprüfung ist eine Silikon-Vakuumgussform in der Regel ausreichend und am schnellsten. Sobald für Tests oder eine Kleinserienfertigung funktionale Urethanteile benötigt werden, ist die Herstellung von Werkzeugen aus Harz oder Aluminium im RIM-Verfahren – je nach benötigter Menge – der geeignete nächste Schritt.
Was kostet die Herstellung von Spritzgussteilen in Kleinserien?
Die in der Branche üblicherweise genannten Werkzeugkosten liegen bei etwa 100–800 US-Dollar für Silikon, 300–2,000 US-Dollar für Harz und 2,000–8,000 US-Dollar für Aluminium-RIM-Formen, mit Lieferzeiten von wenigen Tagen bis zu einigen Wochen. Dies sind typische Preisspannen und müssen anhand eines konkreten Angebots für ein Bauteil bestätigt werden.
Starten Sie Ihr Prototyp-zu-Serien-Projekt mit GoodTech
Wenn Sie die Herstellung einer Verkleidung für einen medizinischen Wagen, eines Bauteils für den Fahrzeuginnenraum, eines Gehäuses für Unterhaltungselektronik, einer großen Industrieabdeckung oder eines anderen Urethanteils in kleinen bis mittleren Stückzahlen planen, bestimmt die Wahl der Form Ihre Kosten und Lieferzeit bis zur Produktion des ersten Teils. GoodTech bietet Silikon-Vakuumguss, Harz- und Aluminium-RIM-Werkzeuge sowie die hauseigene Formenfertigung aus einer Hand. So kann Ihr Teil vom Prototyp bis zur Serienproduktion gelangen, ohne dass Sie den Lieferanten wechseln müssen. Senden Sie uns Ihre CAD-Datei und die gewünschte Stückzahl. Unser Ingenieurteam empfiehlt Ihnen dann den passenden Werkzeugweg – Silikon, Harz oder Aluminium – inklusive DFM-Prüfung und einem auf Ihre Projektphase abgestimmten Angebot.
Kontaktieren Sie das GoodTech-Team, um Ihr Projekt zu besprechen.