Die Auswahl eines Lieferanten für Spritzgussteile ist eine Entscheidung, die sich nur schwer rückgängig machen lässt. Sobald die Werkzeuge gefertigt und der Prozess validiert sind, kostet ein Lieferantenwechsel ein neues Werkzeug, eine erneute Validierung und monatelange Verzögerungen.
Kurz gesagt: Ein Lieferant gilt als qualifiziert, wenn er sechs Prüfkriterien erfüllt hat – Dokumentation, Leistungsfähigkeit, Qualitätssystem, IP-Kontrollen, Muster- und Prozessfähigkeit sowie kommerzielle/kommunikative Eignung – und wenn jedes Kriterium durch Beweise und nicht nur durch Zusicherungen verifiziert wurde. Ein Zertifikat allein reicht nicht aus. Eine Fähigkeitsstudie Ihres Bauteils hingegen schon.
Dieser Audit-Rahmen wurde für OEM-Einkäufer, NPI-Ingenieure und Lieferantenqualitätsingenieure entwickelt, die eine wiederholbare Methode benötigen, um einen Spritzgießer, der eine Spezifikation einhalten kann, von einem zu unterscheiden, der sie nur anbieten kann.

Was „qualifiziert“ tatsächlich bedeutet
Die meisten Lieferantenqualifizierungen scheitern nicht an fehlerhaften Fragen, sondern an der falschen Reihenfolge und fehlenden Belegen. Definieren Sie daher vor dem Audit genau, worauf es bei der Qualifizierung ankommt.
Die fünf Qualifikationsdimensionen
| Abmessungen | Fragen, die es beantwortet | Typische Beweise |
|---|---|---|
| Capability | Können sie mein Teil physisch nach meinen Vorgaben herstellen? | Tonnage und Schussgrößenbereich, Toleranzfähigkeitsstudien, vergleichbare Teileproben |
| Kapazität | Können sie meine gewünschte Lautstärke nach meinem Zeitplan über Jahre hinweg produzieren? | Verfügbare Maschinenstunden, Werkzeuganzahl, Schichtmuster, Zulieferernetzwerk |
| Compliance | Können sie einen kontrollierten, nachvollziehbaren Prozess nachweisen? | ISO 9001 / IATF 16949 / ISO 13485 Zertifikate erfahren Live-Aufnahmen |
| Gewerbliche Anwendungen | Ist die Geschäftsbeziehung nachhaltig? | Transparente Kostenaufschlüsselung, Eigentumsbedingungen für Werkzeuge, Änderungskontrollrichtlinie |
| Vertrauen können | Werden sie mein geistiges Eigentum schützen und Probleme frühzeitig erkennen? | Unterzeichnete Geheimhaltungsvereinbarung, sichere Dateiverwaltung, Eskalationskontakte, Problemhistorie |
Fähigkeit ist nicht dasselbe wie Kapazität
Ein Lieferant mit einer 1,000-Tonnen-Presse kann zwar ein großes Gehäuse formen, ist aber möglicherweise trotzdem die falsche Wahl, wenn diese Presse für die nächsten zwei Jahre von einem Automobilkunden ausgebucht ist. Prüfen Sie die Kapazität immer separat und fragen Sie nach, wie Ihr Auftrag in die bestehende Terminplanung integriert werden kann.
Phase 1 – Desktop-Qualifizierung
Führen Sie diese Prüfung durch, bevor jemand reist. Etwa ein Drittel der ungeeigneten Anbieter kann allein anhand der Dokumente aussortiert werden.
Dokumente, die vor jedem Besuch angefordert werden sollten
- Anwendbare und gültige Qualitätszertifikate (ISO 9001; ISO 13485 für Medizinprodukte; IATF 16949 für Automobilprodukte; ISO 14001)
- Aktuellster Prüfbericht eines externen Dienstleisters und alle offenen Abweichungen mit Abschlussdatum
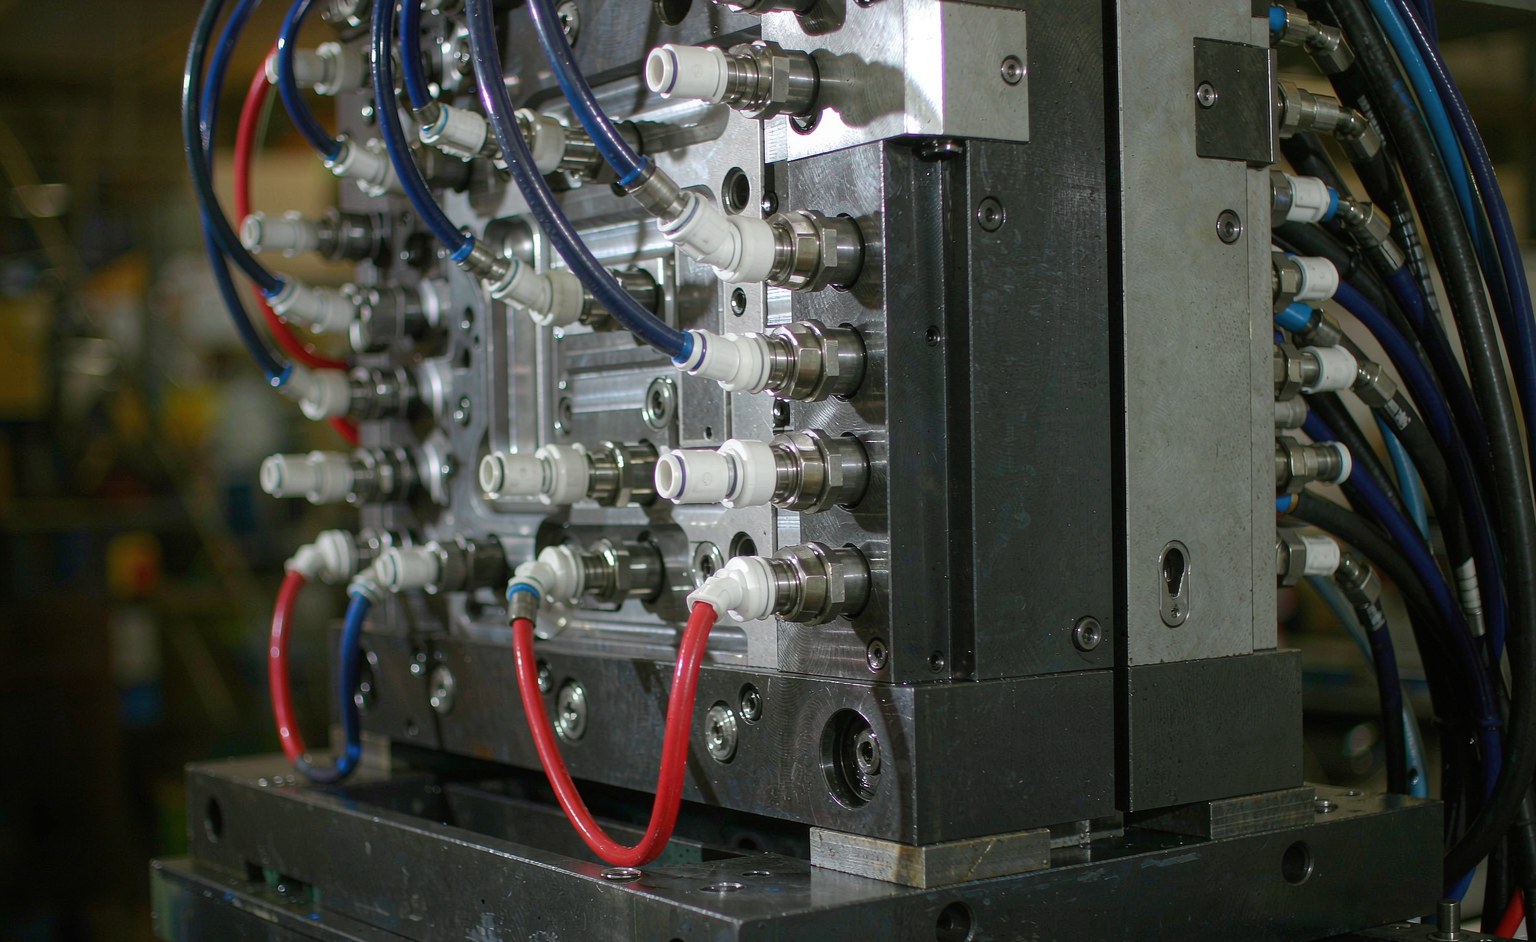
- Ausrüstungsliste mit Tonnage, Schussgröße, Zugstangenabstand und Steuerungstyp (offener Regelkreis vs. geschlossener Regelkreis)
- Werkstattkapazitäten: CNC-Bearbeitung, Erodieren, Drahterodieren, Schleifen, Polieren und Texturieren im eigenen Haus
- Materialhandhabung: Harztrocknung, Dosierung, Mischung, Rückverfolgbarkeit, Mahlgutrichtlinie
- Liste der Messgeräte mit Kalibrierzertifikaten und Messbereich
- Standardprozessdokumentation: Kontrollplan, PFMEA, Arbeitsanweisungen, Einrichtungsblätter
- Versicherung, Gewerbeschein, Exportdokumentation und Eigentums- oder Pachtverhältnisse des Grundstücks
- Vor dem Versenden von CAD-Daten muss eine Geheimhaltungsvereinbarung unterzeichnet werden.
- Referenzkunden mit erreichbaren Projektingenieuren
Die 30-Minuten-Disqualifikationen
- Zertifikate, die keiner juristischen Person oder einem bestimmten Standort zugeordnet werden können
- „Wir lagern die Werkzeugherstellung aus“ – ohne den Werkzeugmacher zu nennen und zu überprüfen.
- Auf Anfrage sind keine Kalibrierungsdaten verfügbar.
- Weigerung, vor Erhalt der Dateien eine Geheimhaltungsvereinbarung zu unterzeichnen
- Ein Angebot, das innerhalb weniger Stunden eintrifft, ohne dass Fragen zum DFM gestellt werden.
GoodTechs eigene Dokumentation zum Qualitätsmanagementsystem – die ISO 9000, IATF 16949, ISO 13485 und ISO 14000 abdeckt und FMEA, Kontrollpläne, SPC, PPAP sowie IQ/OQ/PQ umfasst – ist genau die Art von Dokumentation, die dieses Gate testen soll.
Phase 2 – Fähigkeitsprüfung (Ausrüstung und Prozesse)
Dies ist der Zugang zur Produktionshalle. Bringen Sie die Zeichnung und das Bauteil mit; lassen Sie die Prüfung nicht in einem Besprechungsraum stattfinden.
Maschinendruck und Schussgröße im Vergleich zu Ihrem Bauteil
Passe dein Teil an die Maschine an, nicht umgekehrt:
| Einblick in das | Warum es wichtig ist |
|---|---|
| Die Tonnage deckt Ihren Projektbereich mit Sicherheitsmarge ab. | Zu geringe Tonnage führt zu Gratbildung und ungleichmäßiger Packung |
| Die Schrotgröße beträgt 20–80 % des Laufvolumens | Ein zu kleiner Schuss verschlechtert die Verweilzeitkontrolle; ein zu großer Schuss verringert die Genauigkeit. |
| Der Abstand der Verbindungsstange und die Formhöhe passen zu Ihrem Werkzeug. | Verhindert die erzwungene Maschinenumverteilung während des Projekts |
| Einspritzgeschwindigkeit und Haltedruck im geschlossenen Regelkreis | Erforderlich für enge Toleranzen und Wiederholgenauigkeit |
| Hohlraumdruckmessung verfügbar | Die praktische Voraussetzung für Präzisionsarbeit |
| Roboter oder Abholautomatisierung vorhanden | Schützt die Zykluskonsistenz und reduziert Beschädigungen durch unsachgemäße Handhabung. |
Bitten Sie um Einsicht in den Maschinenplan, nicht nur in die Maschinenliste. Die auf dem Papier angegebene und die in der Praxis verfügbare Tonnage unterscheiden sich.
Werkzeuge, Materialien und Automatisierung
- Werkzeug: Eigene Konstruktion, CNC-Bearbeitung, EDM, Drahterodieren, Punktieren, Texturieren und Polieren. Schauen Sie sich das an Formenbau Arbeitsablauf und fragen Sie, was an Subunternehmer vergeben wird.
- Stahlauswahl: Es muss bestätigt werden, dass die Wahl zwischen P20 und H13/S7/420SS bewusst auf Werkzeugstandzeit und Toleranz basiert und dass diese Wahl dokumentiert wird.
- Wartung: Gibt es einen Zeitplan? Schimmelpflege Programm mit Aufzeichnungen und Reservekavitätenstrategie?
- Materialien: Wird das Harz gemäß den Vorgaben des Lieferanten getrocknet, und gibt es eine schriftliche Richtlinie für den Nachmahlanteil mit einem maximalen Prozentsatz? Unkontrollierter Nachmahlanteil ist eine der häufigsten Ursachen für unbemerkte Maßabweichungen.
- Kapazitätsplanung: fragen Sie, wie sie damit umgehen geringes und hohes Volumen Nachfrage und was mit Ihrem Werkzeug während Spitzenzeiten passiert.
Phase 3 – Qualitätsmanagement-Systemaudit

Zertifizierung versus Implementierung
Ein Zertifikat belegt, dass ein System einmal geprüft wurde. Es beweist nicht, dass das System heute noch läuft. Drei Beispiele:
- Wählen Sie einen Live-Job und verfolgen Sie den Kontrollplan vom Einrichtungsblatt über das Prüfprotokoll bis zum Versandetikett. Schließen Sie den Kreislauf.
- Wählen Sie eine Kundenbeschwerde aus und lesen Sie die Korrekturmaßnahmen bis zur bestätigten Wirksamkeit durch.
- Wählen Sie eine kritische Dimension und zu bestätigen, dass SPC-Daten vorhanden und aktuell sind und dass jemand auf außer Kontrolle geratene Signale reagiert.
Kann eines dieser drei Elemente im Rahmen des Audits nicht vorgelegt werden, handelt es sich bei dem System um Dokumentation, nicht um Praxis.
Die wichtigsten Qualitätsmerkmale, die geprüft werden müssen
| Artefact | Wie „gut“ aussieht |
|---|---|
| PFMEA | Nach Werkzeugänderungen geprüft und aktualisiert, nicht von einer Vorlage kopiert |
| Kontrollplan | Entspricht dem aktuellen Prozess; CTF-Dimensionen mit Häufigkeit und Methode aufgeführt |
| SPC | Cpk ≥ 1.33 bei kritischen Merkmalen, ≥ 1.67 bei sicherheitskritischen Merkmalen; definierte Reaktionen |
| Mess-System | An kritischen Messgeräten wurden R&R-Maßnahmen durchgeführt; kalibrierte Qualitätsgeräte mit gültigen Zertifikaten |
| Rückverfolgbarkeit | Harzcharge, Maschine, Werkzeug, Kavität, Schicht und Bediener sind bis zum versandten Teil rückverfolgbar. |
| Kontrolle von Abweichungen | Quarantäneverfahren, Verfügungsbefugnis, MRB-Akten |
| Trainingsaufzeichnungen | Die Maschinenbediener sind für die von ihnen bedienten Maschinen und Prozesse qualifiziert. |
Für medizinische Anwendungen gilt zusätzlich die ISO 13485-konforme Spritzgusstechnik mit IQ/OQ/PQ-Validierung, Reinraumfähigkeit, wo erforderlich, und ein dokumentierter Änderungskontrollprozess, der nicht stillschweigend umgangen werden kann.
Kontinuierliche Verbesserung als Beweis für ein lebendiges System
Fragen Sie nach den Verbesserungen, die das Werk in den letzten zwölf Monaten erzielt hat: Zykluszeit, Ausschuss, Energieverbrauch, Gesamtanlageneffektivität (OEE). Ein Lieferant, der konkrete Verbesserungen und deren messbare Auswirkungen aufzeigen kann, wird auch Ihre Bauteile verbessern. Unser Programm zur kontinuierlichen Verbesserung liefert Ihnen genau die Antworten, die Sie suchen – mit konkreten Projekten und messbaren Ergebnissen.
Phase 4 – Prüfung des geistigen Eigentums und der Vertraulichkeit
Dieser Prozessschritt wird häufig ausgelassen und ist der teuerste, wenn er ausgelassen wird. Bei neuartigen Bauteilen sind Werkzeuggeometrie und Prozessfenster an sich schon wertvolle Vorteile.
Fragen Sie und verlangen Sie schriftliche Antworten:
- Werden Sie unterschreiben? gegenseitige Geheimhaltungsvereinbarung Und bleibt dies auch nach Vertragsbeendigung bestehen, bevor eine Dateiübertragung stattfindet?
- Wie werden CAD-Dateien empfangen, gespeichert und abgerufen – gibt es ein sicheres Portal oder werden die Konstruktionsdaten per E-Mail und über Messenger-Apps ausgetauscht?
- Welche Personen können die 3D-Daten öffnen, und wird der Zugriff protokolliert?
- Wem gehören die Werkzeuge, die Werkzeugzeichnungen und die Prozessdokumentation – und wie wird das Eigentum dokumentiert?
- Gibt es einen physischen Käfig oder einen abgesperrten Bereich für Kundenwerkzeuge und vertrauliche Teile?
- Wie werden Ausschussteile oder Überproduktionsteile entsorgt und wird die Vernichtung dokumentiert?
- Sind Sie bereit, eine Wettbewerbsverbotsklausel zu akzeptieren, die Teile und Märkte für einen festgelegten Zeitraum umfasst?
- Welche Kündigungsfrist gilt für die Verlagerung Ihrer Werkzeuge oder Ihrer Produktion an einen anderen Standort?
Unzureichende Antworten führen hier zu weiteren Problemen: Ein Lieferant, der die Kontrolle über Ihr geistiges Eigentum nicht formalisiert, wird dies auch nicht für Ihren Wettbewerber tun – doch der Informationsfluss ist einseitig, und Sie sind der Leidtragende. Unser Leitfaden zum Schutz Ihres geistigen Eigentums beim Outsourcing von Spritzgussarbeiten behandelt die vertraglichen und technischen Aspekte detailliert.

Phase 5 – Überprüfung der Proben-, T1- und Prozessfähigkeit
Bis hierher stammen alle Belege vom Schreibtisch und von Pflanzen. An diesem Punkt überprüfen Sie die Ergebnisse mit Ihren eigenen Unterlagen.
| Schritt | Annahme der Datenschutzbestimmungen |
|---|---|
| DFM-Test | Der Lieferant sendet schriftliche DFM-Ergebnisse zurück und kennzeichnet nicht erreichbare Toleranzen. bevor zitieren |
| T1-Beispiele | Erstmusterprüfbericht mit Maßangaben gemäß Zeichnung, keine Zusammenfassung |
| Materialzertifikate | Harzsorte, Charge und Lieferant stimmen mit dem zugelassenen Material überein |
| Fähigkeitsstudie | Cpk-Wert auf CTF-Dimensionen über das gesamte Prozessfenster, nicht nur bei nominalen Einstellungen |
| Prozessfenster | Dokumentiert, vereinbart und gesperrt; Änderungen bedürfen der schriftlichen Genehmigung |
| Kosmetische Akzeptanz | Eine unterschriebene Grenzprobe, kein verbaler Standard |
| Verpackung und Transport | Geprüfte Verpackung, die kosmetische Oberflächen während des Transports schützt. |
Die praktische Abnahmesequenz ist in unserem Leitfaden zur T1-Musterbewertung beschrieben . Gehen Sie erst dann in Produktion, wenn die Fähigkeitsstudie die CTF-Dimensionen abdeckt und das Prozessfenster von beiden Seiten unterzeichnet wurde. Unsere Fallstudien zeigen, wie eine abgeschlossene Validierungssequenz in der Praxis aussieht.
Phase 6 – Prüfung der Bereiche Handel, Logistik und Kommunikation

Die technische Prüfung kann erfolgreich sein, die Beziehung kann aber dennoch scheitern. Gehen Sie explizit auf folgende Punkte ein:
- Kostentransparenz: Können Materialkosten, Maschinenzeit, Werkzeugabschreibung, Nachbearbeitungen und Gemeinkosten aufgeschlüsselt werden, oder handelt es sich um einen Pauschalbetrag? Sehen Sie in unserem Online-Shop, wie sich die Teilekosten tatsächlich zusammensetzen. Kostenaufschlüsselung -Guide.
- Eigentumsbedingungen für Werkzeuge: Wer hat das Werkzeug in seinem Besitz, wer kann es zurückfordern, welche Freigabegebühr fällt an und ist es versichert?
- Änderungskontrolle: Was löst eine Neuangebotsanfrage aus und wie viel Vorlaufzeit erhalten Sie?
- Lieferzeitintegrität: Bitten Sie um Auskunft über die Pünktlichkeitsleistung der letzten zwölf Monate, aufgeschlüsselt nach Programmen.
- Überschneidung der Arbeitszeiten: Wie viele Stunden pro Tag verbringen Sie mit dem Entwicklungsteam, und wer beantwortet technische Fragen – ein Vertriebsmitarbeiter oder ein Fertigungsingenieur?
- Sprache und Dokumentation: Werden Qualitätsberichte, PFMEA und Inspektionsdaten in Ihrer Arbeitssprache erstellt und sind sie für Ihre eigenen Auditoren bereit?
- Eskalationspfad: ein namentlich genannter Ingenieur, ein namentlich genannter Ansprechpartner für Qualitätsfragen und eine festgelegte Reaktionszeit.
Für OEMs, die im Ausland beschaffen, geht es bei der Kommunikation nicht um Höflichkeit, sondern um Zeitzonen und technische Kompetenz. Ein Lieferant, dessen Arbeitszeiten sich mit Ihren überschneiden und dessen technische Antworten von einem Ingenieur und nicht von einem Kundenbetreuer kommen, verkürzt die Feedbackschleife bei jeder Abweichung. Das ist der praktische Mehrwert eines Partners mit Ingenieurspräsenz in beiden Regionen. Unser Programm für kundenspezifische Kunststoffspritzgussteile ist genau darauf ausgerichtet: ingenieurgetriebenes DFM (Design for Manufacturing), Werkzeugbau und anschließende validierte Produktion.
Checkliste des Prüfers
Nutzen Sie dies als Bewertungsbogen während des Besuchs. Ein Punkt pro „Ja“, null Punkte für „Nein“.
| # | Frage | Tor |
|---|---|---|
| 1 | Sind gültige Zertifikate für diese juristische Person und Website vorhanden? | 1 |
| 2 | Ausrüstungsliste mit Tonnage, Schussgröße und Steuerungstyp angegeben? | 1 |
| 3 | Geheimhaltungsvereinbarung vor CAD-Übertragung unterzeichnet? | 1 |
| 4 | Stimmen Maschinendruck und Schussgröße mit der erforderlichen Toleranz auf unser Bauteil überein? | 2 |
| 5 | Sind eine geschlossene Prozessregelung und eine Kavitätsdruckmessung verfügbar? | 2 |
| 6 | Eigene Werkzeugkonstruktion, Bearbeitung und Wartung mit Dokumentation? | 2 |
| 7 | Gibt es eine schriftliche Richtlinie zur Wiederaufbereitung mit einer festgelegten Höchstquote? | 2 |
| 8 | Sind PFMEA und Kontrollplan aktuell und auf den laufenden Prozess abgestimmt? | 3 |
| 9 | Aktuelle SPC-Daten mit definierter Reaktion auf außer Kontrolle geratene Signale? | 3 |
| 10 | Sind Kalibrierungs- und Messmittel-R&R-Protokolle verfügbar und aktuell? | 3 |
| 11 | Vollständige Rückverfolgbarkeit von der Harzcharge bis zum versandten Teil nachgewiesen? | 3 |
| 12 | IQ/OQ/PQ-Validierungsfähigkeit für regulierte Teile? | 3 |
| 13 | Wurden in den letzten 12 Monaten messbare Verbesserungsprojekte durchgeführt? | 3 |
| 14 | Werden CAD-Dateien über einen kontrollierten, zugriffsprotokollierten Kanal verarbeitet? | 4 |
| 15 | Sind Eigentumsverhältnisse und physische Kontrolle der Werkzeuge dokumentiert? | 4 |
| 16 | Verschwendung, Überproduktion und Ausschussteile wurden protokolliert vernichtet? | 4 |
| 17 | DFM-Ergebnisse vor Angebotserstellung vorlagen? | 5 |
| 18 | FAI-Bericht und Fähigkeitsstudie zu unseren CTF-Dimensionen geliefert? | 5 |
| 19 | Prozessfenster dokumentiert, vereinbart und änderungskontrolliert? | 5 |
| 20 | Transparente Kostenaufschlüsselung, inklusive Eigentumsverhältnissen an den Werkzeugen und Regelungen zur Änderungskontrolle? | 6 |
| 21 | Sind Daten zur pünktlichen Lieferung der letzten 12 Monate verfügbar? | 6 |
| 22 | Welcher technische Eskalationspfad nennt einen Techniker mit welcher Reaktionszeit? | 6 |
Warnsignale: Wann man weggehen sollte
| rote Flagge | Warum es zur Disqualifikation führt |
|---|---|
| Lehnt die Geheimhaltungsvereinbarung ab, bevor er die Dateien erhält. | Signale dafür, dass die Kontrolle über geistiges Eigentum keine kulturelle Norm ist. |
| Eine Bemaßung lässt sich nicht von der Zeichnung zum Prüfprotokoll nachverfolgen. | Das Qualitätssystem besteht nur aus Dokumentation. |
| Es liegen keine Kalibrierungsaufzeichnungen für die von Ihnen verwendeten Messgeräte vor. | Den Messungen kann man nicht trauen. |
| Angebote innerhalb weniger Stunden ohne DFM-Fragen | Sie bepreisen ein Bild, nicht ein herstellbares Bauteil. |
| Die Werkzeuge wurden von einem nicht genannten, nicht geprüften Subunternehmer hergestellt. | Sie haben keine Kontrolle über den Vermögenswert, der Ihre Qualität definiert. |
| Unkontrolliertes Nachmahlen ohne angegebenes Maximum | Garantiert eine langsame Dimensionsverschiebung, der Sie monatelang hinterherjagen werden. |
| „Das mit der Toleranz werden wir in der Produktion klären.“ | Toleranz ist eine Werkzeugentscheidung, keine Produktionsanpassung. |
| Kein benannter technischer Ansprechpartner | Abweichungen werden verspätet und auf nicht-technische Weise mitgeteilt. |
| Unter Druck gesetzt, T1 oder eine Fähigkeitsstudie zu überspringen | Die Validierung wird wie Papierkram behandelt. |
Bewertungsmodell und Freigabekriterien
| Score | Urteil | Action |
|---|---|---|
| 20-22 | Qualifiziert | Fahren Sie mit dem Werkzeugstart mit einem unterzeichneten Prozessfenster fort. |
| 16-19 | Bedingt qualifiziert | Führen Sie einen Korrekturmaßnahmenplan durch und lassen Sie das Audit nach 90 Tagen wiederholen. |
| 12-15 | Nicht qualifiziert – behebbar | Nachträgliche Prüfung nach dokumentierter Schließung der Lücken |
| Unten 12 | Nicht qualifiziert | Werkzeuge nicht platzieren |
Gewichten Sie die einzelnen Prüfkriterien für Ihr Produkt: Bei medizinisch und sicherheitskritischen Bauteilen sollten die Prüfkriterien 3, 4 und 5 unabhängig von der Gesamtpunktzahl ein Vetorecht haben. Bei kosmetischen Bauteilen für Endverbraucher haben Prüfkriterien 2 und 6 ein höheres Gewicht.
FAQ
Wie lange sollte eine Lieferantenqualifizierung dauern? Eine Desktop-Qualifizierung ist in der Regel innerhalb weniger Tage abgeschlossen. Ein Vor-Ort-Audit dauert für einen kompetenten Auditor einen Tag. Die längste Phase ist stets die Stichproben- und Fähigkeitsprüfung, da diese von den Werkzeugen abhängt. Lieferanten, die einen vollständig qualifizierten Prozess ohne jegliche Fähigkeitsdaten Ihrerseits behaupten, haben die wichtigste Phase übersprungen.
Ist ein Vor-Ort-Audit erforderlich oder genügt ein Zertifikat? Ein Zertifikat ist lediglich eine Zugangsberechtigung, keine Qualifikation. Es bestätigt lediglich, dass ein System zu einem bestimmten Zeitpunkt geprüft wurde. Qualifizieren Sie sich mit konkreten Nachweisen: einem nachvollziehbaren Arbeitsvorgang, einer abgeschlossenen Korrekturmaßnahme und einer Fähigkeitsanalyse, die Ihren eigenen Anforderungen entspricht.
Welche Zertifizierung ist für Spritzguss am wichtigsten? ISO 9001 bildet die Grundlage. Ergänzend empfiehlt sich IATF 16949 für die Automobilindustrie und ISO 13485 mit IQ/OQ/PQ-Validierung für Medizinprodukte. Das jeweilige Zertifikat muss für den spezifischen Produktionsstandort gelten – Gruppenzertifizierungen decken nicht automatisch alle Werke ab.
Wie überprüfe ich den Schutz geistigen Eigentums eines Lieferanten? Verlangen Sie vor der Dateiübertragung eine gegenseitige Geheimhaltungsvereinbarung, fragen Sie nach dem Empfang der CAD-Daten und wer diese öffnen darf, bestätigen Sie schriftlich die Eigentumsrechte an Werkzeugen und Werkzeugzeichnungen, vergewissern Sie sich über die physische Trennung Ihrer Werkzeuge und fordern Sie die dokumentierte Vernichtung von Ausschuss und Überproduktion. Sind die Antworten unklar, betrachten Sie die Prüfung als gescheitert.
Welche Anforderungen muss ich vor Produktionsfreigabe stellen? Cpk ≥ 1.33 für funktionskritische Abmessungen, Cpk ≥ 1.67 für sicherheitskritische oder regulierte Merkmale, zuzüglich eines dokumentierten und vereinbarten Prozessfensters und einer unterzeichneten kosmetischen Grenzprobe. Die Teile müssen im konditionierten Zustand gemessen werden.
Ist ein niedrigerer Preis ein schwächeres Qualitätssystem wert? In der Regel nicht. Die Kosten einer fehlgeschlagenen Validierung, einer Werkzeugreparatur oder eines Rückrufs übersteigen den Preisunterschied zwischen einem guten und einem günstigen Spritzgießer bei Weitem. Wägen Sie die Gesamtkosten ab: Werkzeugabschreibung, Nachbearbeitungen, Inspektionsaufwand und die Ingenieurstunden, die Sie für die Verwaltung eines mangelhaften Prozesses aufwenden müssen.
Was passiert, wenn der Lieferant das technische Audit besteht, aber in der Kommunikation versagt? Behandeln Sie dies als schwerwiegendes Versagen, nicht als bloßes Fehlverhalten. Verspätete, nicht-technische oder gefilterte Kommunikation ist die häufigste Ursache dafür, dass ein technisch kompetenter Lieferant Ihr Projekt dennoch beeinträchtigt. Verlangen Sie einen namentlich genannten Ingenieur, eine festgelegte Reaktionszeit und Berichte in Ihrer Arbeitssprache.
Sollte ich die Werkzeugmacherei separat prüfen? Ja, wenn die Werkzeugherstellung extern vergeben ist. Das Werkzeug bestimmt Toleranz, Zykluszeit und Oberflächengüte. Kann Ihr Lieferant die Werkzeugmacherei nicht nennen und keinen Zugang gewähren, können Sie die für Ihre Qualität so wichtige Ressource nicht prüfen.
Wichtige Erkenntnisse
- Qualifizieren gegen sechs Tore: Desktop-Dokumentation, Leistungsfähigkeit, Qualitätssystem, IP-Kontrollen, Muster-/Prozessfähigkeit und kommerzielle/kommunikative Eignung.
- Nachfragen Beweise, nicht Adjektive: ein nachvollziehbarer Auftrag, eine abgeschlossene Korrekturmaßnahme und eine Fähigkeitsstudie zu Ihren CTF-Dimensionen.
- Fähigkeit ≠ Kapazität. Prüfen Sie, ob die benötigten Maschinen im Rahmen bestehender Verpflichtungen tatsächlich verfügbar sind.
- Audits IP-Steuerung explizit — Einhaltung der Geheimhaltungsvereinbarungen, CAD-Handhabung, Werkzeugbesitz, physische Trennung und dokumentierte Vernichtung von Ausschussware.
- Die Produktion darf nicht ohne eine Cpk-Studie freigegeben werden. über das vollständige Prozessfenster und ein signiertes Prozessfenster.
- Bewerten Sie das Audit und wenden Sie es an Vetos zu den Qualitäts-, IP- und Leistungskriterien für regulierte Produkte.
Planen Sie ein Lieferantenaudit? GoodTech stellt die Nachweise im Voraus zur Verfügung – Zertifizierungsumfang, Ausrüstungsliste, Qualitätsdokumentation, DFM-Ergebnisse vor der Angebotserstellung und auf Wunsch eine vertrauliche Aktenführung.
Fordern Sie unser Qualitätsdokumentationspaket an und vereinbaren Sie einen Audittermin →