Präzisionsspritzgießen ist ein spezialisiertes Fertigungsverfahren zur Herstellung komplexer Kunststoffbauteile mit engen Maßtoleranzen – typischerweise innerhalb von ±0.01 mm bis ±0.02 mm. Um diese hohe Maßgenauigkeit zu erreichen, müssen vier zentrale technische Säulen aufeinander abgestimmt werden: Werkzeugkonstruktion gemäß strengen DFM-Regeln (Design for Manufacturability), wissenschaftliche Prozesskontrolle im Formhohlraum, Auswahl fortschrittlicher Polymere und messtechnisch unterstützte Qualitätsprüfung.
Dieser technische Leitfaden beschreibt detailliert die kritischen Konstruktionsstandards, dynamischen Verarbeitungsparameter, Werkzeugüberlegungen und Materialeigenschaften, die für die Herstellung hochpräziser, fehlerfreier Polymerbauteile für anspruchsvolle industrielle und technische Baugruppen erforderlich sind.
1. Grundlagen des Präzisionsspritzgießens: Jenseits der Standardverarbeitung
Beim Standard-Kunststoffspritzguss stehen kurze Zykluszeiten und eine gleichbleibende Oberflächenqualität bei kommerziellen Produkten mit Standard-Maßtoleranzen (±0.1 mm bis ±0.2 mm) im Vordergrund. Präzisionsspritzguss hingegen konzentriert sich auf Dimensionsstabilität im Mikrometerbereich, minimale Eigenspannungen und strukturelle Isotropie.
Präzisionsformsäulen
| Säule | Beschreibung |
|---|---|
| 1. Hochsteife Werkzeuge | Gehärtete Werkzeugstähle, Submikronbearbeitung, ausgewogene thermische Kühlkanäle und Mikroentlüftung. |
| 2. Wissenschaftliches Formen | Entkoppelte Signalverarbeitung, Druckaufnehmer im Hohlraum, dynamische Viskositätsmessung und Regelung im geschlossenen Regelkreis. |
| 3. Hochwertige Polymere | Strenge Kontrolle des MFI-Werts von Charge zu Charge, vorhersehbare Schrumpfungsraten und optimiertes Kristallinitätsverhalten. |
| 4. Inline-Messtechnik | Statistische Prozesskontrolle (Cpk ≥ 1.33), CMM-Verifizierung und Erstmusterprüfprotokolle. |
Um eine hohe Toleranzstabilität zu erreichen, ist es notwendig, die Wechselwirkung zwischen Schmelzflussdynamik, Volumenschrumpfung und Kavitätsdruckübergängen während jedes Formzyklus zu verstehen.
2. Kern-DFM-Richtlinien für die Herstellung von Präzisions-Kunststoffformen
Durch die frühzeitige Anwendung robuster Prinzipien der fertigungsgerechten Konstruktion (Design for Manufacturability, DFM) in der Konstruktionsphase lassen sich die Hauptursachen für Werkzeugversagen, Verzug und Nachschrumpfung nach dem Spritzgießen minimieren.
Gleichmäßige Wandstärke und Kernausbaustrategien
Ungleichmäßige Wandstärken führen zu unterschiedlichen Abkühlgeschwindigkeiten innerhalb des Bauteils. Dickere Bereiche kühlen langsamer ab als angrenzende dünnere Wände, was zu lokaler Volumenkontraktion führt, die Einfallstellen, innere Hohlräume und Eigenspannungen zur Folge hat.
- Nominelle Wandhomogenität: Die Wandstärke des Bauteils muss gleichmäßig sein. Sind Übergänge unvermeidbar, sind allmähliche Verjüngungen einzubauen (die maximale Wandstärkenabweichung sollte 15 % bis 25 % nicht überschreiten).
- Ausbohren schwerer Abschnitte: Massive Masse wird aus dicken Querschnitten, Rippen und Kreuzungspunkten durch Ausbohren entfernt, wobei sperrige Profile durch gestützte Dünnwandnetzwerke ersetzt werden.
Präzise Entformungswinkel und Trennlinienarchitektur
Die Entformungsschrägen ermöglichen ein sauberes Entformen der Bauteile aus den Werkzeughohlräumen ohne Beschädigungen, Schleifspuren oder Verformungen durch die Auswurfkräfte.
- Glatte Oberflächen (SPI A1–A3): Geben Sie einen Mindest-Entformungswinkel von 0.5° bis 1.0° pro Seite an.
- Strukturierte Oberflächen (VDI 3400 / Mold-Tech): Für jede 0.025 mm (0.001 Zoll) Strukturtiefe zusätzlich 1.0° bis 1.5° Entformungsschräge hinzufügen.
- Platzierung der Trennlinie: Die Trennlinien sollten entlang der Hauptteilkanten ausgerichtet werden, um sichtbare Schnittkanten an kritischen Passflächen zu vermeiden und die Entstehung von Graten entlang funktionaler Abmessungen zu verhindern.
Strukturrippen, Verstärkungsstreben und Knotenbleche
Verstärkungselemente erhöhen die mechanische Steifigkeit, ohne die nominelle Wandstärke zu vergrößern.
- Rippenproportionen: Die Rippenbasisstärke sollte zwischen 40 % und 60 % der angrenzenden Nennwandstärke liegen. Die Rippenhöhe sollte maximal das Dreifache der Nennwandstärke betragen.
- Geometrie der Schraubansatzpunkte: Um Materialansammlungen zu vermeiden, sollte der Boden der Schraubansatzpunkte bis zur Nennwandstärke ausgehöhlt werden. Hohe, freistehende Ansatzpunkte sind mit externen Verstärkungsblechen zu versehen.
Startstrategie, Läuferbalance und komplexe Unterbietungen
Das Formanguss-System bestimmt die Schmelzgeschwindigkeit, die Faserausrichtung und die Position der Schweißnähte.
- Unteranschnitte und Randanschnitte: Die Anschnitte werden an den dicksten Stellen der Struktur positioniert, damit der Kunststoff von dickeren Bereichen zu dünneren Bereichen fließen kann.
- Ausgewogene Angusskanäle: Durch die Verwendung natürlich ausgewogener Heiß- oder Kaltkanalsysteme werden die Füllzeiten und Nachdrucke bei Mehrkavitätenwerkzeugen angeglichen.
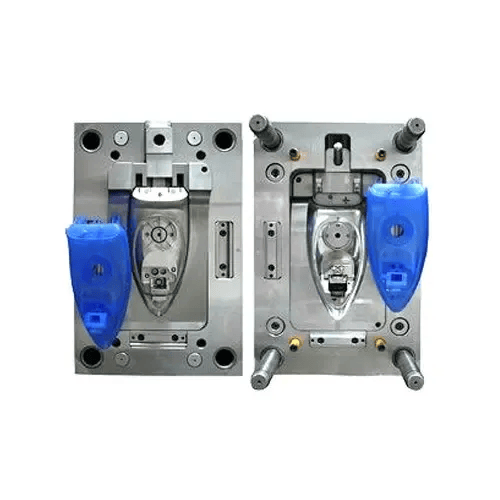
- Hinterschnittwerkzeugmechanismen: Komplexe seitliche Merkmale werden bei der Herstellung kundenspezifischer Formen mithilfe von mechanischen Gleitmechanismen, Winkelhebern oder zusammenklappbaren Kernen gelöst.
DFM-Funktionsziele
| Funktion | Präzisionszielregel | Mögliches Versagen bei Ignorierung |
|---|---|---|
| Nominale Wand | Gleichmäßigkeit innerhalb von ±10%; Übergänge zwischen den Mischungen. | Differenzielle Schrumpfung, strukturelle Verformung |
| Rippenbasisdicke | 40 %–60 % der Nennwandstärke | Einfallstellen auf gegenüberliegenden kosmetischen Oberflächen |
| Entformungsschräge | 0.5°–1° (poliert), 1.5°–3°+ (strukturiert) | Schleifspuren, Verformungen beim Ausstoß |
| Boss-Sockeldicke | 25–50 % der Grundwand durch Kernbohrung | Tiefe Einfallstellen, Kernstiftbiegung |
| Radiusverrundungen | 0.5 × Nennwandstärke (min. 0.5 mm) | Hohe Spannungskonzentrationen, sprödes Schlagversagen |
3. Wissenschaftliches Formen & Fortschrittliche Prozesssteuerung im Hohlraum
Konventionelles Spritzgießen basiert auf maschineneingestellten Parametern (Hydraulikdruck, Zylindertemperaturen, Zeiteinstellungen), die mit schwankenden Rohmaterialchargen variieren. Wissenschaftliches Spritzgießen hingegen entkoppelt den Prozess in unabhängige, messbare physikalische Phasen, die durch das Schmelzverhalten im Formhohlraum in Echtzeit gesteuert werden.
Entkoppelte Formgebungsmethodik
- Phase 1: Schnelle Füllung (95–98 % Volumen) – Gesteuert durch die Einspritzgeschwindigkeit
- Phase 2: Verpackung & Lagerung (2–5 % Volumen) – Gesteuert durch Hohlraumdruckaufnehmer
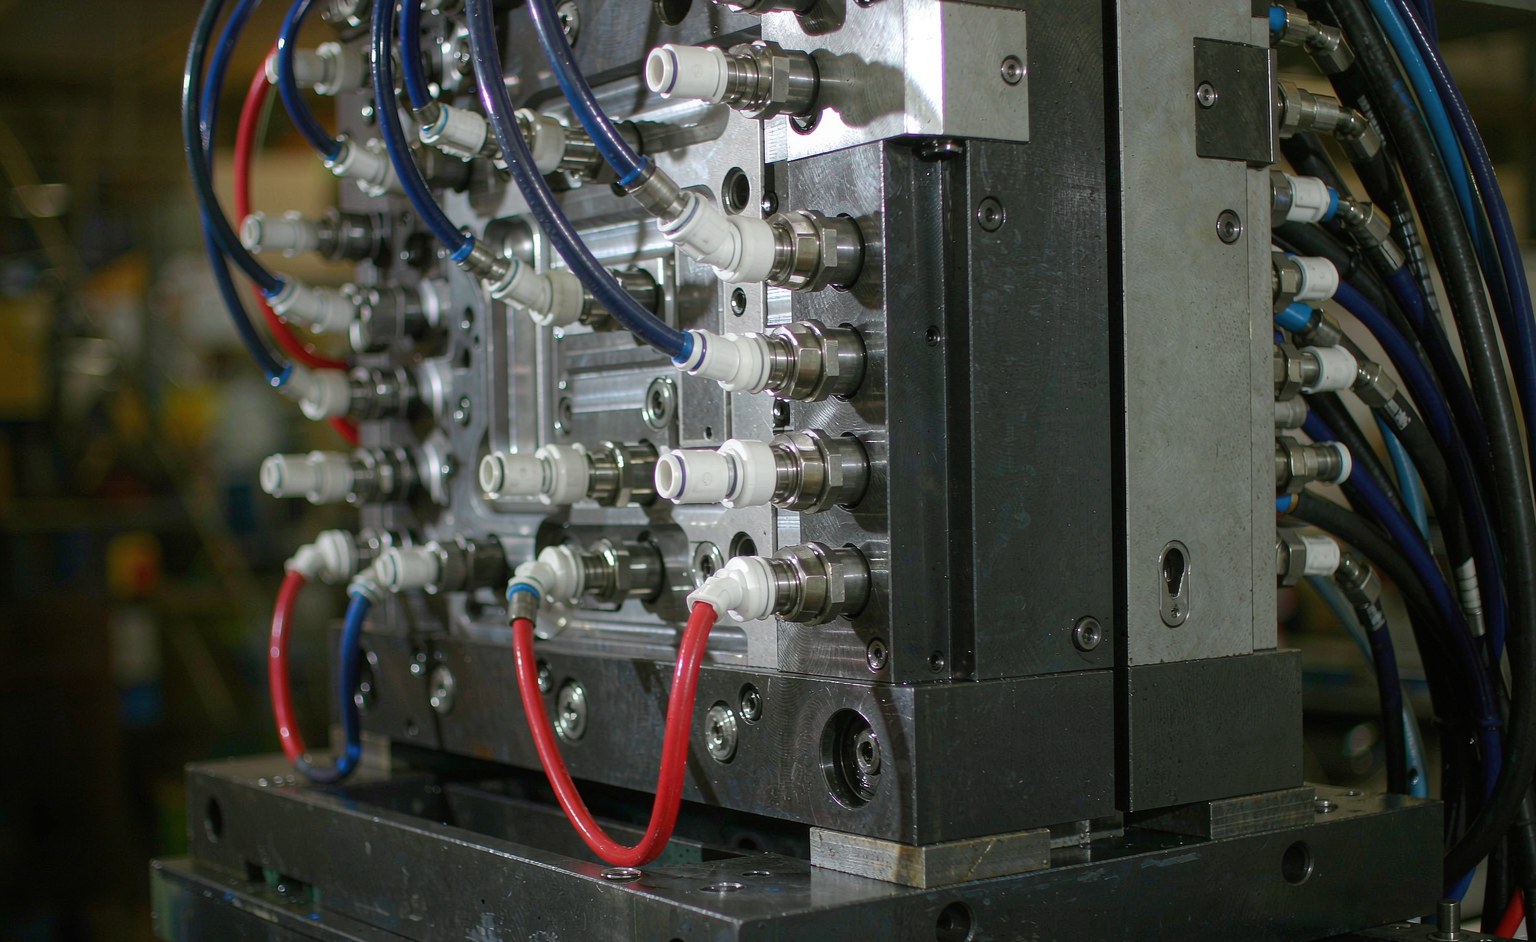
- Phase 3: Dynamische Kühlung & Erstarren – Ausgewogene Wärmeableitung der Wasserleitung
- Phase 4: Teileauswurf – Synchronisierte Mehrbolzen-Hydraulikkraft
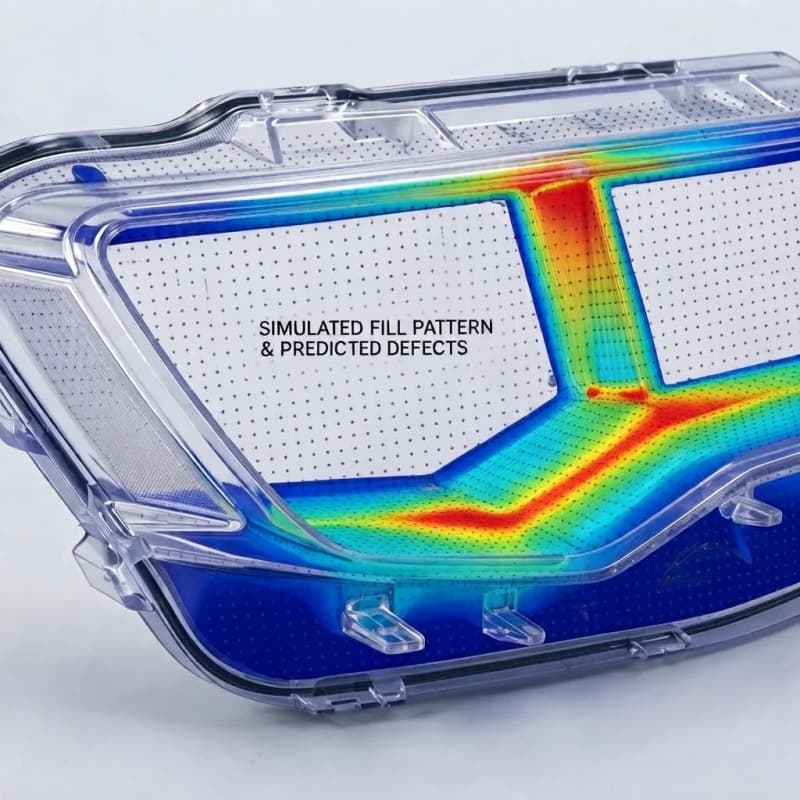
Stufe 1 (Volumetrische Füllung): Die Maschine füllt den Hohlraum zu 95 bis 98 % unter strenger Geschwindigkeitskontrolle, wobei Druckgrenzen umgangen werden, um ein gleichmäßiges Scherraten- und Viskositätsprofil aufrechtzuerhalten.
Phase 2 (Nachfüllen und Halten): Sobald der Formhohlraum sein volles Volumen erreicht hat, schaltet die Maschine über eine präzise V/P-Übertragungsposition (Geschwindigkeit-Druck-Übertragung) auf druckgesteuertes Nachfüllen um. In dieser Phase wird die Volumenschrumpfung des Polymers kompensiert, bis der Anguss erstarrt ist.
Stufe 3 (Thermische Kühlung): Konforme Kühlkanäle sorgen für eine gleichmäßige Temperaturverteilung im Kern und in den Hohlraumeinsätzen und leiten die Wärme gleichmäßig ab, um innere Spannungen und anisotrope Verformungen zu verhindern.
Stufe 4 (Kontrollierter Auswurf): Ausbalancierte Mehrpunkt-Auswerfersysteme geben das erstarrte Teil frei, ohne Biegemomente oder mechanische Belastungen auf eng tolerierte Merkmale auszuüben.
Durch die Integration von Druck- und Temperatursensoren im Hohlraum können die Ingenieurteams systematische kontinuierliche Verbesserungen erzielen, indem sie den Viskositätsindex, den Spitzendruck im Hohlraum und den Energieverbrauch in jedem Zyklus überwachen, um Maßabweichungen zu isolieren.
4. Hochleistungskunststoffe: Auswahl und Formgebungseigenschaften
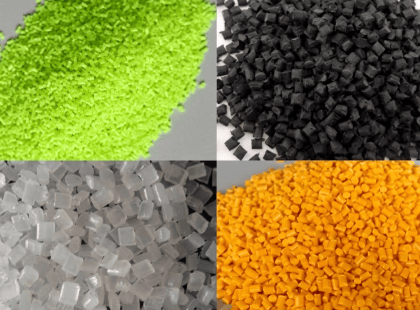
Die Auswahl des richtigen thermoplastischen Kunststoffs erfordert ein ausgewogenes Verhältnis zwischen mechanischer Belastbarkeit, Dauerbetriebstemperaturen, chemischer Beständigkeit und spezifischen Schrumpfungseigenschaften.
Bevor man sich für die Fertigung der Werkzeuge entscheidet, validiert die Überprüfung der Passgenauigkeit und des mechanischen Verhaltens mittels funktionalem Rapid Prototyping die Harzauswahl unter simulierten Arbeitsumgebungen.
| Polymerfamilie | Dauerbetriebstemperatur (°C) | Typische Schrumpfrate (%) | Verarbeitungshighlights & Überlegungen zur Formgebung | Wichtige industrielle Anwendungen |
|---|---|---|---|---|
| PEEK (Polyetheretherketon) | max. 250 | 1.0–1.5 (Nicht ausgefüllt) | Um vollständig teilkristalline Eigenschaften und chemische Beständigkeit zu erreichen, sind hohe Formtemperaturen (160–200 °C) erforderlich. | Präzisionszahnräder, Luft- und Raumfahrtverbinder, industrielle Pumpenkomponenten |
| PPS (Polyphenylensulfid) | max. 200 | 0.2–0.6 (GF-verstärkt) | Hohe Dimensionsstabilität, geringe Feuchtigkeitsaufnahme; abrasive Füllstoffe erfordern gehärtete Werkzeugstähle (z. B. H13, S136). | Gehäuse für Kfz-Sensoren, elektrische Klemmenblöcke, Fluidsysteme |
| PEI (Polyetherimid / Ultem) | 160 – 180 (typischerweise 170) | 0.5–0.7 (Amorph) | Hohe Durchschlagsfestigkeit, inhärente Flammwidrigkeit; erfordert gründlich getrocknetes Harz und hohe Einspritzdrücke. | Hochspannungs-Trennschalter, Strukturhalterungen |
| POM (Polyoxymethylen / Acetal) | max. 90 | 1.8–2.5 (Hohe Schrumpfung) | Hohe Schmierfähigkeit, niedriger Reibungskoeffizient, ausgezeichnete Kriechfestigkeit; empfindlich gegenüber gleichmäßiger Wandstärke und Kühlungsgleichgewicht. | Präzisionslager, Gleitbuchsen, mechanische Zahnräder |
| PA66 + 30% GF (Polyamid + Glas) | 100 – 130 (typischerweise 110) | 0.3–0.8 (Anisotrop) | Die Ausrichtung der Glasfasern führt zu unterschiedlicher Schrumpfung (parallel vs. senkrecht); erfordert eine optimierte Platzierung des Angusskanals. | Hochleistungs-Strukturgehäuse, Industrieverteiler |
5. Fertigungs- und Qualitätssicherungsstandards für Präzisionswerkzeuge
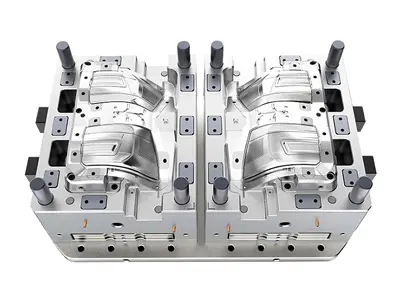
Die höchste Präzision eines Formteils wird durch die Präzision der Spritzgussform begrenzt. Um Toleranzen im Mikrometerbereich zu erreichen, sind spezielle Werkzeugfertigungsanlagen, gehärtete Werkzeugstähle und geschlossene Prüfverfahren erforderlich.
Werkzeugbau- und Messtechnik-Workflow
- Hochgeschwindigkeits-CNC-Fräsen: Gehärtete Kerne und Kavitäten, bearbeitet auf ≤ ±0.005 mm
- Spiegel- und Drahterodieren: Submikron-Funkenerosion für komplexe Rippen und Entlüftungsöffnungen
- Prozessbegleitende CMM-Prüfungen: Koordinatenmessung und Überprüfung der Werkzeugeinsätze
- Erstmuster (FAIR): Vollständige GD&T-Prüfung vor Serienproduktion
- Statistische Cpk-Analyse: Kontinuierliche Überprüfung zur Sicherstellung eines Prozess-Cpk-Werts von >= 1.33
Fortschrittliche Werkzeugbautechnologien
- Hochgeschwindigkeits-CNC-Fräsen (über 30,000 U/min): Erzeugt komplexe 3D-Konturen auf gehärteten Formeinsätzen mit Toleranzen innerhalb von ±0.005 mm.
- Spiegelfunkenerosion (EDM) & Drahterodieren mit langsamer Vorschubgeschwindigkeit: Maschinen fertigen schmale Schlitze, scharfe Innenecken und Mikrorippen, ohne dabei mechanische Spannungen einzuführen.
- Auswahl des Formstahls: Die Verwendung von gehärteten Edelstählen (z. B. S136, 50–54 HRC) verhindert das Ausgasen korrosiver Harze und beugt dem Verschleiß von Hohlräumen bei langen Produktionsläufen vor.
Messtechnik- und Inspektionsprotokolle
Um die Einhaltung der Präzisionstoleranzen bei Mehrfachfertigungsläufen zu gewährleisten, wenden die Hersteller ein ISO-konformes Qualitätsmanagementsystem an.
Die Inspektionsteams nutzen fortschrittliche Messtechnik, darunter Brückenkoordinatenmessgeräte (KMM), optische Videomesssysteme und Multisensor-Laserscanner, um die genauen Vorgaben der geometrischen Bemaßung und Tolerierung (GD&T) zu überprüfen.
- Erstmusterprüfberichte (FAIR): Überprüft alle kritischen Druckabmessungen an den ersten Teilen, die vom Werkzeug kommen.
- Prozessfähigkeitsindex (Cpk): Bewertet die Dimensionswiederholbarkeit über verschiedene Chargen hinweg und gewährleistet einen Cpk-Wert von ≥ 1.33 für Standardmerkmale und einen Cpk-Wert von ≥ 1.67 für kritische Passungsabmessungen.
6. Häufige Fehler beim Präzisionsspritzguss: Ursachen und Werkzeuglösungen
Die Beseitigung von Fehlern in Präzisionsbauteilen erfordert eine systematische Problemlösung, die sowohl die Werkzeuggeometrie als auch die dynamischen Bearbeitungsparameter berücksichtigt.
| Defekt | Ursachemechanismus | Werkzeug-/DFM-Korrekturmaßnahmen | Wissenschaftlicher Formgebungsprozess reparieren |
|---|---|---|---|
| Einfallstellen | Lokale Volumenverringerung durch langsame Abkühlung in dicken Wandstärken. | Dicke Wandstärken aushöhlen; Rippenbasisdicke auf 40–60 % der Nennwandstärke reduzieren. | Den Packungsdruck erhöhen; die Haltezeit über das Einfrieren am Tor hinaus verlängern. |
| Verzug und Durchbiegung | Unterschiedliche Abkühlungsraten oder anisotrope Schrumpfung aufgrund der Faserorientierung. | Optimieren Sie die Platzierung der Kühlleitungen; versetzen Sie die Absperrschieber, um den Faserfluss symmetrisch auszurichten. | Ausgleich der Temperaturdifferenz zwischen Formkern und Formhohlraum; Verringerung des Einspritzdrucks. |
| Grat (Grate) | Die Trennflächen der Form werden durch zu hohen Kavitätsdruck oder mangelhafte Abdichtung aufgedrückt. | Trennfugen nachschleifen; Formschließkraft erhöhen; Stützpfeiler hinzufügen. | Niedrigerer Packungsdruck; frühere V/P-Umschaltposition. |
| Kurze Aufnahmen | Vorzeitiges Erstarren der Schmelze oder eingeschlossene Luftblasen, die die Fließwege behindern. | Vergrößern Sie die Durchmesser der Angusskanäle/Anschnitte; Maschinen-Umfangslüftungsöffnungen (0.015–0.025 mm tief). | Erhöhung der Einspritzgeschwindigkeit; Erhöhung der Schmelz- und Zylindertemperaturen. |
| Schweißlinien | Schwache molekulare Bindungen an den Stellen, an denen konvergierende Schmelzfronten bei niedrigeren Temperaturen aufeinandertreffen. | Um die Schweißnähte in nichttragende Bereiche zu verlegen, sollten die Tore neu positioniert und lokale Durchflussregler hinzugefügt werden. | Um die Schweißnahtfrontfüllung zu verbessern, sollten die Einspritzgeschwindigkeit und die Formtemperatur erhöht werden. |
7. Beschaffung kundenspezifischer Spritzgussformen: SPI-Werkzeugklassifizierung & Konstruktionscheckliste
Die Wahl des richtigen Werkzeugbaustandards verhindert eine Unterdimensionierung des Werkzeugs (was zu vorzeitigem Werkzeugausfall führt) oder eine Überdimensionierung (unnötige Kapitalinvestitionen).
| SPI-Klasse | Nennlebensdauer | Stahlhärte | Empfohlene Anwendung |
|---|---|---|---|
| Kurs 101 | Über 1,000,000 Zyklen | ≥ 48 HRC (Hart) | Extrem hohe Lautstärke, hohe Geschwindigkeit |
| Kurs 102 | Bis zu 1,000,000 Zyklen | 28–36 HRC (Prä-H) | Mittelhohe Produktion |
| Kurs 103 | Bis zu 500,000 Zyklen | P20 / Stahlkern | Mittlere Produktionsmengen |
| Kurs 104 | Bis zu 100,000 Zyklen | Vorgehärtet / Aluminium | Läufe mit geringem Volumen |
| Kurs 105 | Bis zu 500 Zyklen | Guss / Weichmetall | Nur Prototypenvalidierung |
Bei der Anforderung von Angeboten für die Anfertigung kundenspezifischer Formen legen Sie bitte ein vollständiges technisches Datenpaket vor, um eine genaue technische Bewertung zu gewährleisten:
- 3D-CAD-Modell: Bereinigen Sie .STEP- oder .IGES-Dateien mit nominaler Geometrie.
- 2D-Technische Zeichnungen: Vollständige PDF-Zeichnungen mit detaillierten Angaben zu kritischen Maßen, zulässigen Toleranzen und GD&T-Bezugspunkten.
- Harzspezifikation: Spezifischer Handelsname des Polymers, Güteklasse, Farbmittel und Füllstoffanteil (z. B. PA66 30 % GF).
- Erwarteter jährlicher Verbrauch (EAU): Gesamtes prognostiziertes Volumen zur Bestimmung der optimalen Anzahl von Kavitäten und der SPI-Werkzeugklasse.
- Sekundäroperationen: Anforderungen an Ultraschallschweißen, Einpressen, Oberflächenbedrucken oder Reinraummontage.
8. Partnerschaft mit GoodTech: Ingenieurtechnisch fundierte Spritzgusslösungen und globaler Support
Die Beschaffung von Präzisionskunststoffkomponenten erfordert einen Fertigungspartner, der Werkzeugbaukompetenz mit strengen, dokumentierten Qualitätssicherungssystemen verbindet. GoodTech bietet Lösungen für präzises Spritzgießen, die auf technischer Zusammenarbeit und zuverlässiger Ausführung basieren.
- Ingenieurgetriebene Zusammenarbeit: Technische Beratungen direkt mit erfahrenen Werkzeugingenieuren zur Verfeinerung der DFM-Parameter, zur Auswertung von Formfüllsimulationen und zur Optimierung der Zykluseffizienz.
- Schutz geistigen Eigentums: Robuste Vertraulichkeitsinfrastruktur, umfassende Geheimhaltungsvereinbarungen und sichere Datenspeicherung zum Schutz firmeneigener CAD-Konstruktionen und Geschäftsgeheimnisse unserer Kunden.
- Schnelle Bearbeitung & Reaktion: Detaillierte DFM-Engineering-Reviews werden innerhalb von 24 Stunden geliefert, zusammen mit einem strukturierten Projektmanagement, um enge Liefertermine zu gewährleisten.
- Nahtlose interkulturelle Kommunikation: Zweisprachige Projektmanagementteams, die Zeitzonen, technische Standards und internationale Logistik überbrücken.
Um Ihr nächstes Werkzeug- oder Produktionsprojekt zu starten, kontaktieren Sie unser Ingenieurteam, um eine vollständige DFM-Designprüfung und ein detailliertes Werkzeugangebot zu erhalten.
Wichtige Erkenntnisse
- Machbarkeit der Toleranz im Mikrometerbereich: Durch die Integration von Werkzeugen aus gehärtetem Stahl, wissenschaftlicher Prozesssteuerung und Echtzeit-Sensorik im Formhohlraum werden beim Präzisionsspritzgießen von Kunststoffen konstant Toleranzen zwischen ±0.01 mm und ±0.02 mm erreicht.
- Gleichmäßige Wandstärke ist von größter Bedeutung: Ungleichmäßige Wände verursachen lokale unterschiedliche Abkühlung, was direkt zu Einfallstellen, inneren Hohlräumen und starkem Bauteilverzug führt.
- Scientific Moulding entkoppelt Füllen und Verpacken: Durch die Trennung der dynamischen Geschwindigkeitsfüllung (Stufe 1) von der Druckpackung (Stufe 2) wird der Prozess vor Viskositätsschwankungen des Rohharzes zwischen verschiedenen Produktionschargen geschützt.
- Hochleistungspolymere erfordern hohe Formtemperaturen: Für teilkristalline technische Kunststoffe wie PEEK und PPS sind erhöhte Formtemperaturen (150°C bis 200°C) erforderlich, um eine vollständige Kristallisation und maximale mechanische Festigkeit zu erreichen.
- Datengestützte Qualitätsvalidierung: Die Validierung kritischer Toleranzen erfordert eine strenge statistische Prozesskontrolle (Cpk ≥ 1.33), die durch hochpräzise Koordinatenmessgeräte und optische Inspektionsmesstechnik unterstützt wird.
Häufig gestellte Fragen (FAQ)
Worin besteht der Unterschied zwischen Standard- und Präzisionsspritzguss?
Standard-Spritzgießen arbeitet mit üblichen handelsüblichen Toleranzen von ±0.1 mm bis ±0.2 mm, die durch einfache Maschineneinstellungen erreicht werden. Präzisions-Spritzgießen hingegen ermöglicht Toleranzen bis zu ±0.01 mm bis ±0.02 mm. Hierfür werden gehärtete Mehrkavitäten-Stahlwerkzeuge, Druckmessumformer im Formhohlraum, entkoppelte wissenschaftliche Formgebungsprozesse und statistische Cpk-Prüfsysteme eingesetzt.
Welche Wandstärke ist ideal für Präzisionskunststoffteile?
Die nominelle Wandstärke liegt typischerweise zwischen 1.5 mm und 3.0 mm, abhängig vom gewählten Polymer und den strukturellen Anforderungen. Die wichtigste Konstruktionsregel ist die Gewährleistung einer gleichmäßigen Wandstärke über das gesamte Bauteil, um ungleichmäßiges Schwinden und innere thermische Spannungen zu vermeiden.
Wie wirkt sich eine hohe Formtemperatur auf teilkristalline Polymere wie PEEK aus?
Erhöhte Formtemperaturen (160 °C bis 200 °C) gewährleisten, dass teilkristalline Polymere wie PEEK während der Abkühlung eine vollständige und gleichmäßige Kristallstruktur erreichen. Unzureichende Formtemperaturen führen dazu, dass das Material teilweise amorph bleibt, was eine verringerte chemische Beständigkeit, geringere mechanische Festigkeit und unkontrollierte Dimensionsschrumpfung in Umgebungen mit hohen Betriebstemperaturen zur Folge hat.
Warum wird eine SPI-Klasse-101-Form für die Serienfertigung empfohlen?
SPI-Formen der Klasse 101 sind für Produktionsläufe mit mehr als 1,000,000 Zyklen ausgelegt. Sie bestehen aus gehärteten Werkzeugstählen (≥ 48 HRC), verfügen über geführte Auswurfsysteme, gehärtete Verschleißplatten und korrosionsbeständige Kühlkanäle und gewährleisten so die langfristige Kavitätenintegrität und die Wiederholgenauigkeit enger Toleranzen über Jahre hinweg im Dauerbetrieb.
Wie trägt die Druckmessung im Formhohlraum zur Vermeidung von Formfehlern bei?
Druckaufnehmer im Formhohlraum überwachen die Dynamik der Kunststoffschmelze in Echtzeit, anstatt sich auf hydraulische Parameter oder die Position der Schnecke zu verlassen. Dies ermöglicht eine Regelung im geschlossenen Regelkreis, um den Druckübergangspunkt dynamisch anzupassen, geringfügige Viskositätsschwankungen des Polymers von Charge zu Charge auszugleichen und Gratbildung, unvollständige Füllung und Maßabweichungen zu vermeiden.
Beschleunigen Sie Ihr Präzisionswerkzeug- und Formprojekt
Benötigen Sie Präzision im Mikrometerbereich und zuverlässige Produktionskonstanz? GoodTech bietet Ihnen umfassende DFM-Engineering-Reviews, Moldflow-Analysen und ISO-zertifizierte Präzisionswerkzeugfertigung exakt nach Ihren Vorgaben. Kontaktieren Sie noch heute unser Engineering-Team und senden Sie uns Ihre 3D-CAD-Dateien für eine umfassende Designprüfung und ein detailliertes Werkzeugangebot.