Beim Umspritzen treten Fehler an der Grenzfläche zwischen Substrat und zweitem Material auf, nicht im Inneren der Kunststoffe. Wenn sich Ihr umspritztes Teil ablöst, an der Trennlinie Grat bildet, sich verzieht oder schwache Schweißnähte aufweist, liegt die Ursache fast immer in der Haftung – Materialverträglichkeit, Substrattemperatur, Verunreinigungen oder der Gestaltung von Anguss und Absperrung – und nicht in einem allgemeinen Spritzgussfehler. Dieser Leitfaden ordnet die häufigsten Fehler beim Umspritzen ihren Ursachen und ersten Lösungsansätzen zu und zeigt, wie Sie feststellen können, ob eine Prozessoptimierung oder eine Werkzeug-/Konstruktionsänderung erforderlich ist.
Die meisten der unten aufgeführten Fehler entstehen bereits vor dem Formenbau, nämlich bei der Materialauswahl. Unser Leitfaden zum Umspritzverfahren behandelt diese vorgelagerte Entscheidung; dieser Artikel setzt dort an, wo Fehler auftreten.
Warum das Umspritzen an der Grenzfläche (und nicht am Material) scheitert
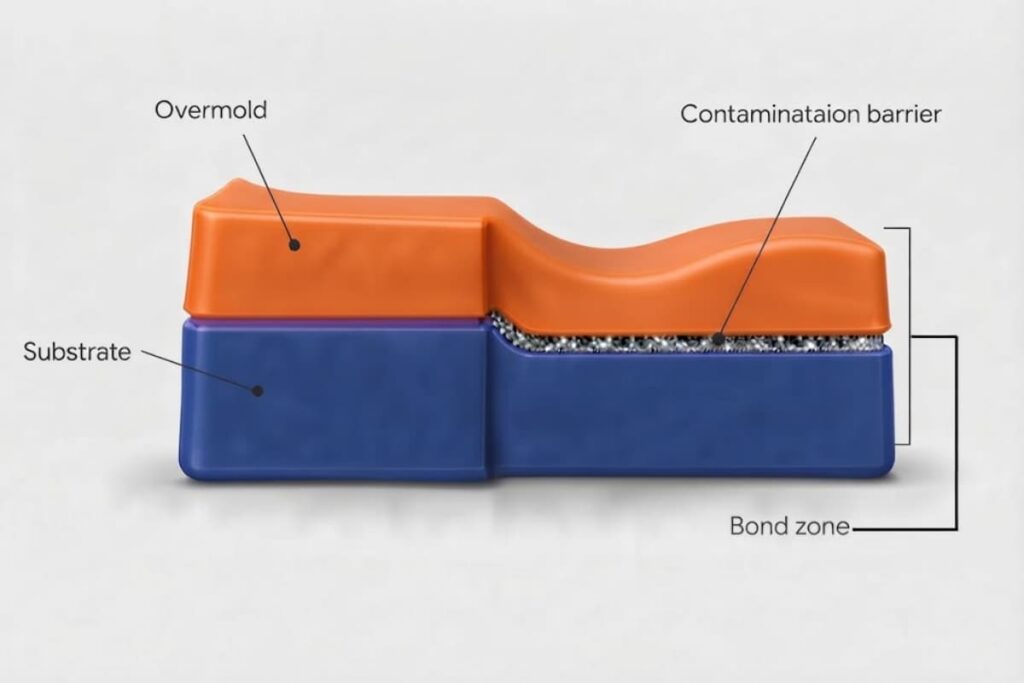
Zwei Bindungsmechanismen halten die Umspritzung auf dem Substrat: mechanische Verzahnung (Hinterschnitte, Textur, Durchgangslöcher) und chemische Bindung (die Schmelze der Umspritzung erweicht die Substratoberfläche, sodass sich Polymerketten über die Grenzfläche hinweg verhaken). Delamination tritt auf, wenn einer oder beide Mechanismen fehlen.
- Ein kaltes Substrat lässt die einströmende Schmelze erstarren, bevor sie die Oberfläche benetzen kann – keine Kettenverwicklung.
- Verunreinigungen (Öl, Schimmelpilzpartikel, Feuchtigkeit) lagern sich als Barriereschicht zwischen den Materialien ab.
- Ein inkompatibles Sortenpaar kann die Grenzfläche überhaupt nicht passieren.
Die weit verbreitete Annahme, dass sich Ablösen durch einfaches Erhöhen der Temperatur beheben lässt, ist hinsichtlich der Material- und Kontaminationsursachen falsch. Die Haftfestigkeit beginnt mit der Konstruktion und der Materialauswahl. Daher sollten unsere Richtlinien für die Umspritzung hinsichtlich Wandstärke und Haftfestigkeit vor der Werkzeugerstellung gelesen werden.
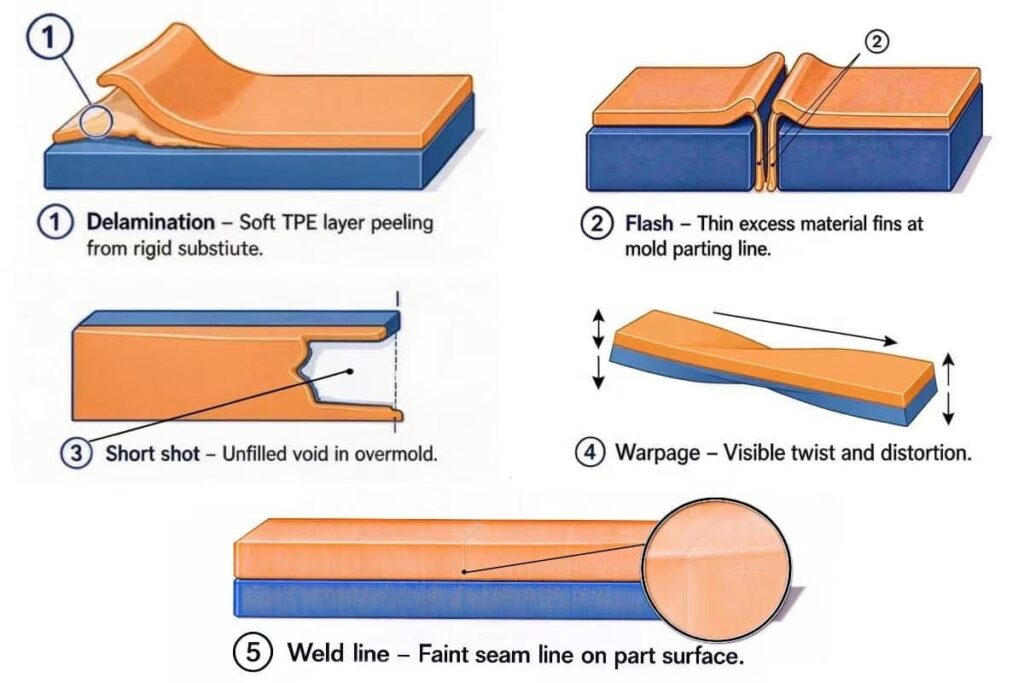
Fehlerkarte: Symptome, Ursachen, Lösungen
| Defekt | Ursache | Erste Lösung | Prävention |
|---|---|---|---|
| Delamination / schwache Bindung | Unverträgliche Sorte, kaltes Substrat, Verunreinigung | Substrat auf 60–80 °C vorwärmen; Paarung mit Schältest prüfen | Kompatibilität prüfen; Untergrund reinigen |
| Blitz an der Schnittstelle | Verschleiß am Absperrventil, zu hoher Klemmdruck | Abdichtungsflächen neu schneiden; Nut-und-Feder-Abdichtung konstruieren | Gehärteter Stahl (HRC 52–58) an den Verschleißstellen |
| Kurzschuss (Umspritzen) | Dünne Scheiben frieren früh ein | Schmelztemperatur um 10–20 °C erhöhen Belüftung verbessern | Mindestwandstärke ca. 1.0 mm; dünne Bereiche neu gestalten |
| Substratverformung | Einspritzdruck zu hoch; thermoplastisches Material erweicht | Reduzieren Sie die Füllrate um 20–30 %; fügen Sie Kernstützen hinzu. Kühlvorrichtung | Ausgleichsfüllung; Unterstützung dünner Substrate |
| Schweissnaht | Zusammenlaufende Strömungsfronten treffen aufeinander | Schieber versetzen; sequentielle Ventilsteuerung Belüftung verbessern | Tor zur Vermeidung konvergierender Fronten in der Nähe der Bindungszone |
| Spannungsrisse | Schnelle, ungleichmäßige Abkühlung, hohe innere Spannungen | Langsame Abkühlung; Stressabbau | Gleichmäßige Wandstärke; kontrollierte Formtemperatur |
| Senke auf der Substratseite | Eine Umspritzung von >3.0 mm führt lokal zu einer erneuten Erweichung des Substrats. | Die Umspritzung auf ca. 2.5 mm begrenzen; Kühlung unter der dicken Zone hinzufügen. | Gleichmäßige Dicke; allmähliche Übergänge |
| Farbverläufe | Pigment wandert an der aufgeweichten Grenzfläche | Verwenden Sie TPE-Qualität mit verkapselten Pigmenten | Wählen Sie das Pigmentsystem pro Paar aus. |
Detail zur Delamination. Durch Vorwärmen des Substrats auf 60–80 °C vor dem Umspritzen wird die Haftfestigkeit bei getesteten TPE/ABS-Paaren im Vergleich zu Raumtemperatur um 40–70 % erhöht (Anstieg der Schälfestigkeit von ca. 120 N bei 25 °C auf ca. 210 N bei 70 °C). Oberhalb von 90 °C nimmt der Nutzen ab, da das Substrat selbst erweichen kann. Die Temperaturbereiche variieren je nach Materialpaar: ABS/PC mit TPE/TPU benötigt typischerweise ein Substrat von 65–85 °C und eine Form von 50–70 °C; PA66 mit haftfähigem TPE erfordert ein Substrat von 80–100 °C; Metalleinsätze werden auf 90–120 °C (Messing 100–130 °C) vorgewärmt, die Form auf 60–85 °C.
Gratbildung. Durch den Verschleiß der Absperrflächen bei wiederholten Zyklen entsteht Grat an den Schnittstellen. Neue Formen bleiben typischerweise 100,000–200,000 Zyklen lang gratfrei; das geplante Nachschneiden der Absperrflächen alle ca. 150,000 Zyklen mit gehärteten Stahleinsätzen an stark beanspruchten Stellen verlängert das Intervall auf über 400,000 Zyklen.
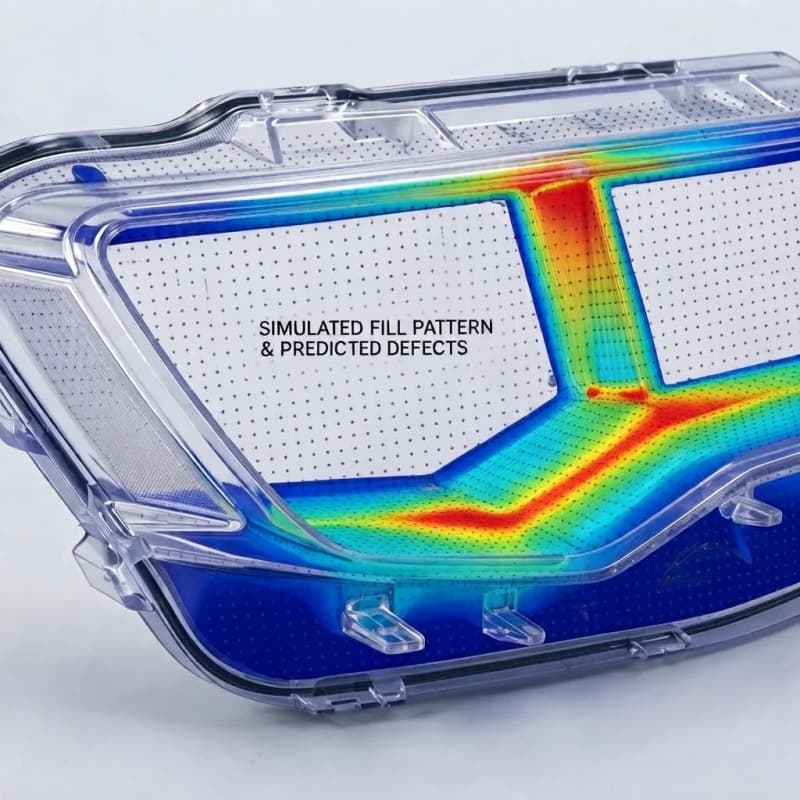
Detail der Schweißnaht. Im Gegensatz zu Schweißnähten aus einem einzigen Material, die hauptsächlich kosmetischer Natur sind, kann eine Umspritzschweißnaht eine haftungsfreie Zone hinterlassen, in der keine der Fließfronten mit ausreichendem Druck auf das Substrat trifft, um eine Haftung zu gewährleisten. Die sequentielle Ventilsteuerung – die Ventile öffnen sich zeitlich nacheinander und nicht gleichzeitig – beseitigt die konvergierende Front und erzeugt schweißnahtfreie Verbindungen.
Diese Schnittstellenprobleme überschneiden sich mit allgemeinen Formfehlern, die in unserem Leitfaden zur Vermeidung häufiger Spritzgussfehler erläutert werden , und die Branchenszenarien sind in unserem Leitfaden für Umspritzanwendungen beschrieben.
Designänderungen vs. Prozessoptimierungen
Eine hilfreiche Regel aus Produktionsdaten: Rund 40 % der Umspritzfehler erfordern eine Werkzeug- oder Konstruktionsänderung, die sich durch Prozessanpassungen allein nicht beheben lässt. Zu wissen, in welche Kategorie Ihr Fehler fällt, spart Iterationszyklen.
- Prozessbezogene Korrekturen: Substrat zu kalt (Vorwärmung erhöhen), zu geringer Schuss aufgrund niedriger Schmelztemperatur (10–20 °C erhöhen), geringfügiger Verzug aufgrund zu geringer Füllrate (20–30 % reduzieren), eingeschlossene Luft (Entlüftung hinzufügen).
- Erforderliche Konstruktions-/Werkzeugänderungen: Unverträgliches Materialpaar (Harz wechseln), verschlissener Absperrmechanismus (Reparaturwerkzeug), Querschnitt dünner als ~0.5 mm (Wand neu gestalten), fehlende mechanische Verriegelung (Rändelung/Durchgangsbohrung/Hinterschnitt hinzufügen).
Die Konstruktionsseite wird in den Richtlinien für das Umspritzen und in unserem Leitfaden für Rippen und Ansätze abgedeckt ; die Trennlinien- und Absperrgeometrie ist im Leitfaden für Trennlinien enthalten.
Materialverträglichkeit und Oberflächenvorbereitung
Die Verbindung beginnt mit dem richtigen Materialpaar. Polare Substrate (PC, ABS) benötigen ein kompatibles polares oder verklebbares Elastomer; die Kombination mit einem unpolaren TPE ohne Kompatibilitätsvermittler führt sofort zum Ablösen. Über die Auswahl des Materials hinaus:
- Reinigen Sie den Untergrund. Restliche Stanzöle, Schneidflüssigkeiten oder Trennmittelreste beeinträchtigen die Haftung. Ultraschall-Entfettung mit Lösungsmitteln sowie bei Metallen Plasma- oder Flammenbehandlung erhöhen die Oberflächenenergie, sodass die Schmelze das Material benetzt und eine dauerhafte Verbindung herstellt.
- Mechanische Verriegelung hinzufügen. Rändelungen, Nuten oder Durchgangslöcher im Substrat geben der Umspritzung eine physikalische Verankerung, wenn eine chemische Bindung allein die Betriebslast nicht tragen kann.
- Feuchtigkeit kontrollieren und nachmahlen. Hygroskopische Substrate und Umspritzharze müssen gemäß den Vorgaben des Lieferanten getrocknet werden; Feuchtigkeit verursacht Ablösungen, Hohlräume und schwache Verbindungen.
Paarungstabellen und Qualitätshinweise finden Sie in unserem Leitfaden für TPE- und TPU-Umspritzmaterialien.
Prozessfenster zur Steuerung der Bindungsqualität
Sobald Material und Design stimmen, halten Sie diese Fenster fest:
| Parameter | Auswirkung auf die Bindung | Risiko bei Aus |
|---|---|---|
| Substrattemperatur | Hält die Grenzfläche oberhalb der Glasübergangstemperatur (Tg) für die Kettendiffusion | Zu kalt → keine Durchfeuchtung; zu heiß → Substrat erweicht |
| Schmelztemperatur | Füllt dünne Schichten, benetzt die Oberfläche | Zu niedrig → zu kurze Schussweite; zu hoch → Degradation/Substratbeschädigung |
| Einspritzgeschwindigkeit/Einspritzdruck | Füllt vor dem Abfrieren ohne Bewegung des Substrats | Zu hoch → Blitz, Substratverschiebung |
| Verpacken | Füllt Zwischenräume, vermeidet Senken/Hohlräume | Zu niedrig → unvollständige Retention; zu hoch → Verformung dünner Substrate |
| Formtemperatur | Oberflächenreplikation, Kühlung, Auswurf | Ungleichgewicht → Verformung, Spannung |
Die Wahl zwischen Heiß- und Kaltkanal beeinflusst die Konstanz der Schmelztemperatur am Anguss – siehe dazu den Leitfaden „Heiß- vs. Kaltkanal“ . Beginnen Sie mit den Angaben im Datenblatt des Materiallieferanten und ändern Sie jeweils nur eine Variable. Dokumentieren Sie jedes Ergebnis.
Validierung und Inspektion für die Produktion
Eine Sichtprüfung allein reicht nicht aus, um eine zuverlässige Verbindung nachzuweisen. Ein Produktionsvalidierungsplan sollte widerspiegeln, wie das Bauteil tatsächlich versagt:
- Materialaufzeichnungen: Chargen-, Qualitäts-, Trocknungs- und Prozessprotokolle für beide Aufnahmen.
- Maßkontrollen: Substratposition, kritische starre Merkmale, funktionale Umspritzungsgeometrie.
- Anleihetests: 90°-Schälprüfung (ASTM D903), Haftung zwischen Gummi und starrem Untergrund (ASTM D429), Gitterschnittprüfung oder Drehmoment-/Auszugsprüfung gemäß einer definierten Probe und Belastungsrichtung.
- Funktionstests: Leckage oder Druck bei integrierten Dichtungen, Druckverformungsrest bei komprimierten Elastomeren, Temperaturwechselbeständigkeit und Beständigkeit gegen chemisches Eintauchen in die vorgesehene Umgebung.
Die ersten Artikel müssen vor der Freigabe eine T1-Stichprobenprüfung bestehen , und die Lieferanten müssen ein Lieferantenqualifizierungsaudit überstehen , bevor Sie eine Mengenbestellung aufgeben.
FAQ
Lässt sich Delamination durch Temperaturerhöhung beheben? Nur wenn die Ursache ein kalter Untergrund ist. Sind die beiden Materialien inkompatibel oder die Oberfläche verunreinigt, führt zusätzliche Wärme nicht zu einer Verbindung – und kann den Untergrund sogar beschädigen. Führen Sie daher zunächst einen Schältest durch und prüfen Sie Material und Reinigung.
Welche Mindestwandstärke ist für die Umspritzung erforderlich? Üblicherweise liegt die Mindeststärke bei etwa 1.0 mm. Dünnere Wandstärken erstarren, bevor sie sich vollständig ausfüllen, was zu unvollständigen Füllungen oder schwachen Verbindungen führen kann. Bitte prüfen Sie dies anhand Ihres spezifischen Harzes und der Geometrie der Klebeverbindung.
Wie prüfe ich die Haftfestigkeit von Umspritzungen? Verwenden Sie einen 90°-Schältest (ASTM D903) oder einen Haftfestigkeitstest zwischen Gummi und starrem Untergrund (ASTM D429) mit Drehmoment- oder Auszugsprüfung, wobei die Betriebslast rotierend oder axial wirkt. Zulässiges Versagen ist ein Riss im Substrat oder Elastomer, nicht jedoch eine Grenzflächenablösung.
Warum tritt der Grat erst nach vielen Zyklen auf? Die Absperrflächen verschleißen durch wiederholtes Spannen; der Grat vergrößert sich, da die Stahl-auf-Stahl-Schneide ihre Schärfe verliert. Planen Sie Nachbearbeitungen der Absperrflächen ein und verwenden Sie an den Verschleißstellen gehärteten Stahl.
Vermeidet das Zweikomponenten-Schweißen diese Defekte? Es basiert auf denselben physikalischen Prinzipien der Grenzfläche. Das Zweikomponenten-Schweißen verändert die Maschinenarchitektur, nicht die grundlegenden Verbindungsprinzipien – siehe Zweikomponenten-Schweißen versus Umspritzen und Einlegetechnik versus Umspritzen.