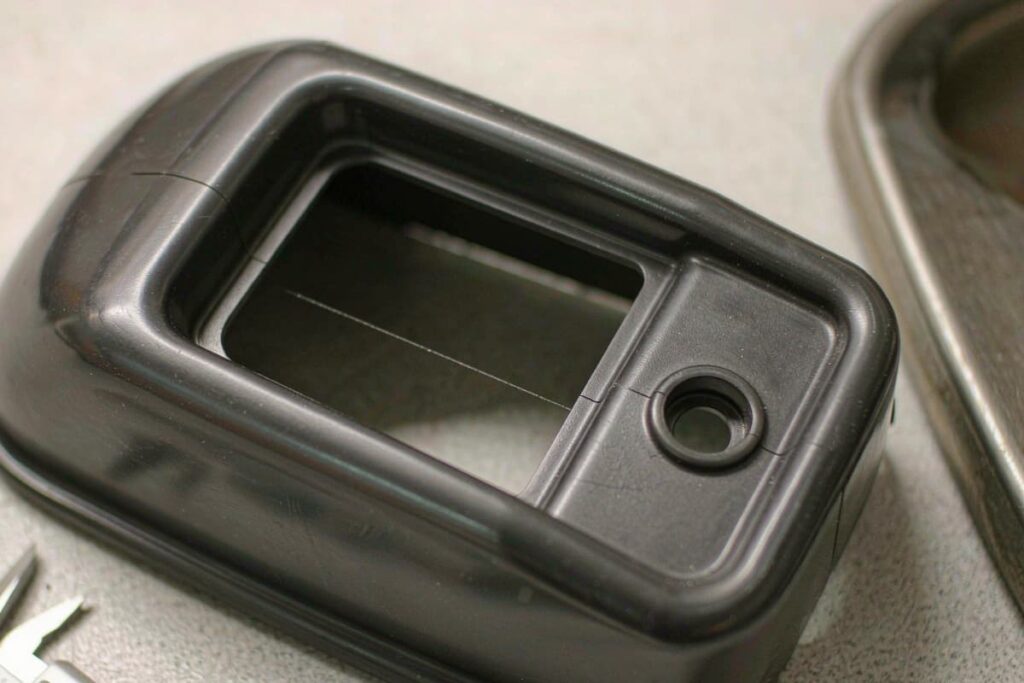
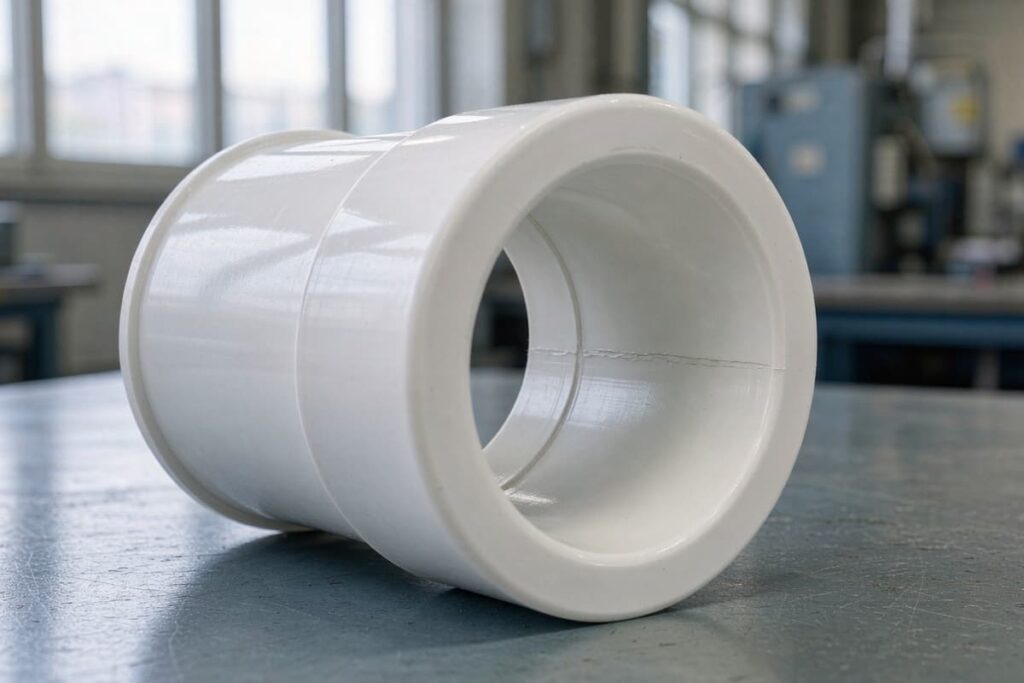
Eine Schweißnaht (auch Bindenaht genannt) entsteht dort, wo zwei Ströme geschmolzenen Kunststoffs im Formhohlraum aufeinandertreffen. Der Kunststoff fließt um eine Öffnung oder einen Ansatz herum oder tritt durch zwei Angüsse ein – die beiden Fronten treffen dann aufeinander. Solange sie noch heiß sind, verbinden sie sich gut und die Naht ist kaum sichtbar. Sind sie auf dem Weg abgekühlt, verbinden sie sich nur teilweise, und es entsteht eine sichtbare Naht und eine Schwachstelle im Bauteil. Eine vollständige Liste der Spritzgussfehler finden Sie in unserem Leitfaden zur Fehlervermeidung.
1. Wo Schweißnähte sichtbar werden
Schweißnähte entstehen überall dort, wo sich ein Kunststoffstrom in zwei teilt und wieder zusammenfließt:
- Um Löcher und Schlitze herum — Der Strom teilt sich, um das Loch zu passieren, und vereint sich dahinter wieder.
- Hinter Bossen und Rippen — gleiches Split-and-Join-Muster
- Um Einsätze herum — Metalleinsätze teilen den Durchfluss auf die gleiche Weise
- Zwischen mehreren Toren — Die Fassaden verschiedener Tore treffen sich irgendwo in der Mitte
Der Treffpunkt ist vorhersehbar, was eine gute Nachricht ist: Das bedeutet, dass man planen kann, wo die Schweißnaht verläuft, noch bevor die Form hergestellt ist.
2. Die 7 Hauptursachen für schwache oder sichtbare Schweißnähte
| # | Verursachen | Was ist loss | Erste Überprüfung |
|---|---|---|---|
| 1 | Schmelztemperatur zu niedrig | Die Fronten sind zu kalt, um sich zu verbinden, wenn sie aufeinandertreffen. | Messen Sie die tatsächliche Schmelztemperatur, nicht die Zylindereinstellung. |
| 2 | Schimmelpilztemperatur zu niedrig | Die Oberfläche friert die Fronten ein, bevor sie verschmelzen. | Erhöhen Sie die Formtemperatur in Richtung des oberen Bereichs im Datenblatt. |
| 3 | Einspritzgeschwindigkeit zu langsam | Die Fronten verlieren auf ihrem Weg Wärme und treffen auf Kälte. | Steigere das Tempo in kleinen Schritten |
| 4 | Tor am falschen Ort | Fronten treffen an einer ungünstigen Stelle aufeinander – sei es an einer sichtbaren Fläche oder an einem tragenden Bereich. | Überprüfung des Torstandorts (Abschnitt 5) |
| 5 | Keine Entlüftung am Treffpunkt | Eingeschlossene Luft blockiert und kühlt die Vorderseiten; die Schweißnaht wird schwach oder verbrennt. | Fügen Sie eine Entlüftungsöffnung an der Verbindungsstelle der Fronten hinzu. |
| 6 | Änderungen von dicken zu dünnen Wänden | Durch die ungleichmäßige Kühlung treffen die Fronten bei unterschiedlichen Temperaturen aufeinander. | Gleichmäßig die Wände |
| 7 | Füllstoffe und Zusatzstoffe | Glasfasern oder hohe Pigmentanteile verhindern eine saubere Verbindung der Fronten. | Prüfen Sie den Schwierigkeitsgrad; erwägen Sie eine flüssigere Version. |
Die Ursachen 1–3 sind Prozesseinstellungen, die Sie kostenlos ändern können, 4–6 sind Werkzeug- und Konstruktionsentscheidungen und 7 ist materialbedingt. Schweißnähte, die bei einem stabilen Auftrag schlecht aussehen, sind fast immer auf Temperatur- oder Geschwindigkeitsprobleme zurückzuführen; schwache Teile, die bei der Prüfung durchfallen, weisen in der Regel Entlüftungsprobleme, eine ungünstige Angusslage oder Materialmängel auf.
3. Wie viel kostet die Festigkeit einer Schweißnaht?
Dies ist die Zahl, die in den meisten Artikeln ausgelassen wird, die aber Ingenieure tatsächlich benötigen:
| Zustand am Treffpunkt | Typische Festigkeitswiederherstellung im Vergleich zum Basisharz | Was du sehen wirst |
|---|---|---|
| Heiße Fronten, gute Bindung | 85-95% | Leichte Linie, nur ein kosmetisches Problem |
| Warme Fronten, faire Bindung | 60-80% | Sichtbare Linie; zulässig für nichttragende Teile |
| Kaltfronten, schlechte Bindung | 30-50% | Starke Schnur; reißt unter Last, fällt bei Falltests durch |
Daraus ergeben sich zwei Regeln. Erstens: Schweißnähte dürfen niemals an tragenden Bauteilen angebracht werden – beispielsweise an Schnappverbindungen, Schraubverbindungen oder Scharnieren. Zweitens: Wenn die Schweißnaht besonders fest sein muss, konzentrieren Sie sich auf die Temperatur (Schmelzen und Formen) und die Entlüftung, da diese Faktoren die Festigkeit des Bauteils maßgeblich beeinflussen. Glasfaserverstärkte Bauteile stellen den schwierigsten Fall dar: Da die Fasern die Schweißnaht nicht durchdringen, ist selbst eine optisch ansprechende Naht eine mechanische Schwachstelle.
4. Die Fixierreihenfolge (Zuerst verarbeiten, zuletzt stahlen)
Ändern Sie jeweils eine Sache, und zwar in dieser Reihenfolge:
- Erhöhen Sie die Schmelztemperatur in 5–10 °C-Schritten – die kostengünstigste Methode zur Herstellung einer Frontverbindung.
- Erhöhen Sie die Formtemperatur. Eine heiße Kavitätsoberfläche hält die Fronten weich, bis sie verschmelzen. Bei Polycarbonat und anderen dickflüssigen Kunststoffen ist dies wichtiger als die Schmelztemperatur.
- Beschleunigen Sie die Einspritzung Die Fronten erreichen den Treffpunkt, bevor sie abkühlten.
- Reinigen und ergänzen Sie die Entlüftungsöffnungen am Treffpunkt. Eingeschlossene Luft kühlt sowohl die Vorderseiten ab als auch verbrennt das Teil – eine Entlüftungsöffnung an der Verbindungsstelle der Vorderseiten behebt beides.
- Überprüfen Sie das Verpackungsprofil. Sobald die Fronten aufeinandertreffen, sollte durch anhaltenden Druck diese fest zusammengepresst werden, während sie erstarren.
- Erst dann das Werkzeug berühren: Verschieben oder vergrößern Sie das Tor oder fügen Sie einen Flussleiter hinzu, um den Treffpunkt zu steuern.
Wenn es sich bei der Linie nur um ein kosmetisches Problem handelt, hilft ein anderer Trick: Erhöhen Sie die Formtemperatur im Schweißbereich absichtlich stark (sequenzielles oder Dampfheizen bei hochwertigen Werkzeugen) oder wechseln Sie dort zu einer matten oder strukturierten Oberfläche – strukturierte Oberflächen kaschieren Schweißnähte nahezu vollständig.
5. Vermeidung von Schweißnähten in der DFM-Phase
- Verlegen Sie die Schweißnaht an eine Stelle, die keine Rolle spielt. Dies ist die Entscheidung mit dem größten Hebel. Verschieben Sie das Tor so, dass die Fronten an einer verdeckten Fläche, einer Kante oder einem Bereich mit geringer Belastung aufeinandertreffen – unser Leitfaden für die Torgestaltung zeigt, wie der Tortyp den Treffpunkt verändert.
- Verwenden Sie nach Möglichkeit nur ein Tor anstelle von zwei. Weniger Tore bedeuten weniger Treffpunkte – aber achten Sie auf die Begrenzungen der Durchflusslänge zur Wand in unserem DFM-Designleitfaden.
- Halten Sie die Wände eben Die Fronten treffen also bei ähnlichen Temperaturen aufeinander.
- Planen Sie eine Entlüftung am erwarteten Treffpunkt — Dort, wo laut Moldflow die Fronten zusammentreffen sollen, soll eine Entlüftungsöffnung angebracht werden.
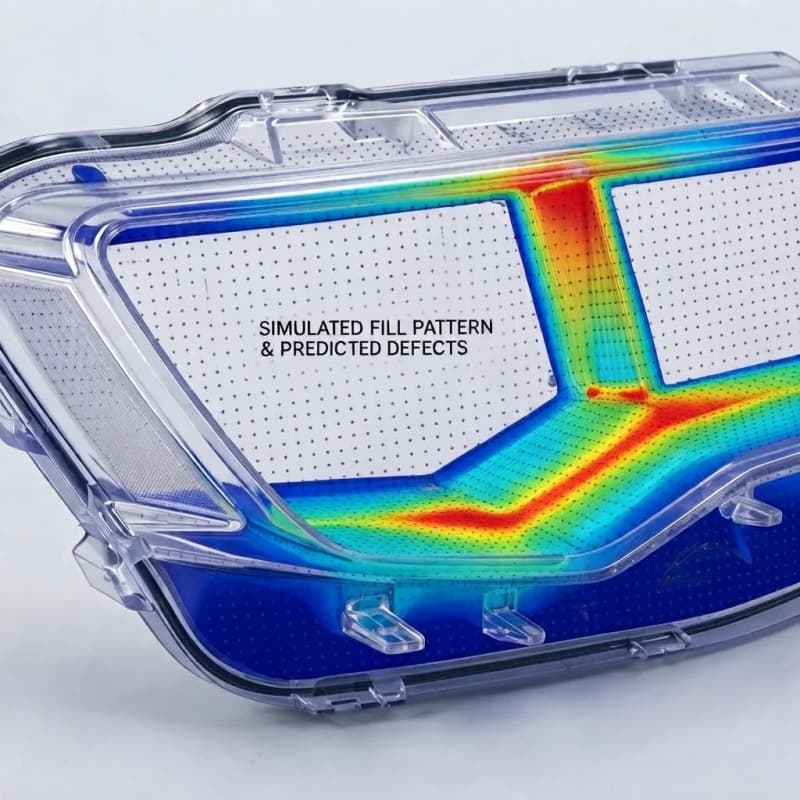
- Führen Sie Moldflow bei Bauteilen mit mehreren Angüssen oder vielen Löchern durch. Die Simulation zeichnet die exakte Schweißnahtposition vor dem Schneiden des Stahls ein; beim Bewegen ist sie frei.
FAQ
Sind Schweißnähte immer ein Mangel?
Nein. Nahezu jedes Bauteil mit einer Bohrung oder mehreren Angüssen weist irgendwo eine Schweißnaht auf. Diese wird dann zum Fehler, wenn sie sich an einer sichtbaren Stelle eines kosmetischen Bauteils oder an einer tragenden Stelle befindet. Liegt die Schweißnaht verdeckt und besteht das Bauteil die Festigkeitsprüfung, ist dies einfach eine herstellungsbedingte Eigenschaft.
Wie viel Festigkeit verliert eine Schweißnaht?
Es hängt davon ab, wie heiß die Schweißflächen beim Aufeinandertreffen sind: Gut verbundene Heißschweißungen erreichen 85–95 % der ursprünglichen Festigkeit, während kalte, schlecht verbundene Schweißungen auf 30–50 % abfallen können. Glasfaserverstärkte Kunststoffe verlieren mehr Festigkeit, da die Fasern die Schweißnaht nicht durchdringen.
Lassen sich Schweißnähte von kosmetischen Oberflächen entfernen?
Oft ja – indem man den Anguss so verschiebt, dass die Trennlinie nicht mehr sichtbar ist, die Schmelz- und Formtemperatur erhöht, um die Linie schwächer zu machen, oder die Oberfläche texturiert, um sie zu kaschieren. Das Verschieben des Angusses ist die zuverlässigste der drei Methoden.
Weiterführende Literatur
- Häufige Fehler beim Spritzgießen: Leitfaden zur Vorbeugung
- Spritzgussgrate: Ursachen, Vorbeugung und Behebung
- Fehlschüsse beim Spritzgießen: Ursachen und Lösungen
- Angussarten beim Spritzgießen: Vergleich von 8 Designs
Schweißnähte lassen sich nicht immer vollständig entfernen – aber fast immer können sie versetzt oder so verstärkt werden, dass sie keine Rolle mehr spielen. Unsere Ingenieure prüfen bei jedem kundenspezifischen Spritzgussprojekt die Angusslage, die Entlüftung und das Risiko von Schweißnähten , bevor der Stahl zugeschnitten wird. Sollte eine Schweißnaht die Bauteile beschädigen, senden Sie uns die Zeichnung und die Harzsorte – eine gezielte technische Überprüfung ist schneller als ein neues Werkzeug.