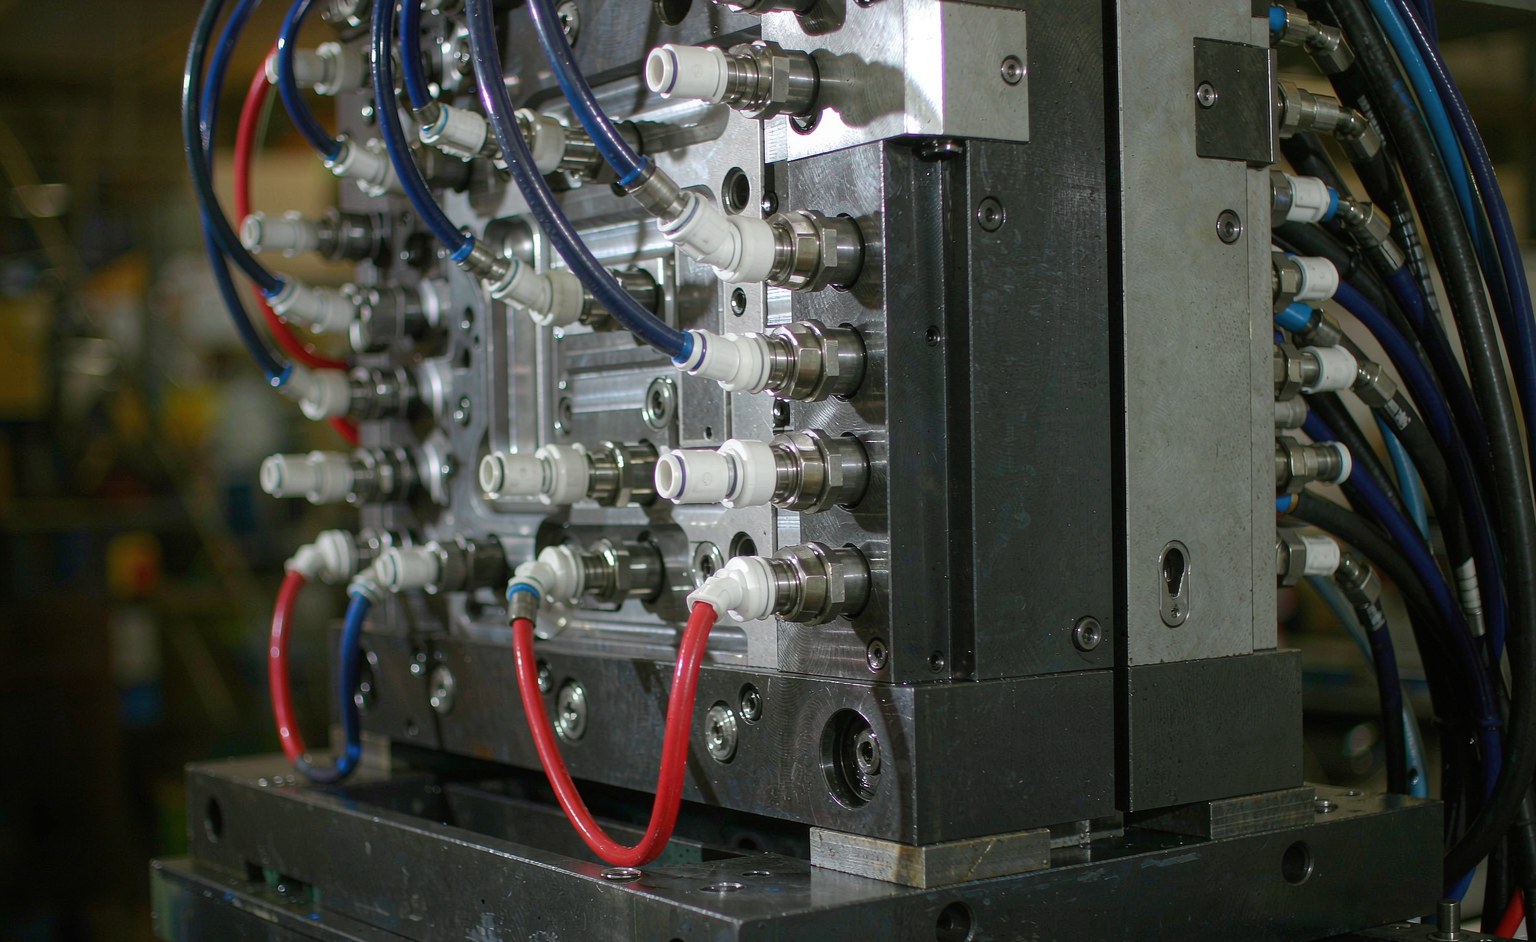
Spritzgießen ist ein Fertigungsverfahren für große Stückzahlen, bei dem ein thermoplastischer oder duroplastischer Werkstoff geschmolzen und unter Druck in einen Formhohlraum aus Stahl oder Aluminium eingespritzt wird. Dort kühlt er ab und erstarrt zu einem fertigen Bauteil. Es ist das Standardverfahren zur Herstellung präziser, wiederholbarer Kunststoffkomponenten in großem Maßstab – von einem einzelnen Gehäuse bis hin zu Millionen identischer Teile. Dieser Leitfaden erläutert die Funktionsweise des Verfahrens, die wichtigsten Verfahrensvarianten, die Materialauswahl, die Konstruktionsregeln für formbare Teile, die häufigsten Fehler und worauf Sie bei der Auswahl eines Lieferanten achten sollten. Die vollständigen technischen Parameter und eine DFM-Checkliste finden Sie in unserem Leitfaden zur Spritzgießkonstruktion.
Unsere Dienstleistungen im Bereich Kunststoffspritzguss umfassen thermoplastisches Spritzgießen, Umspritzen, Einlegetechnik, Zweifarbenspritzgießen und Flüssigsilikonkautschuk (LSR), unterstützt durch eine hauseigene Formenfertigung und ein Qualitätssicherungssystem, das für Anwendungen in den Bereichen Medizin, Automobil, Unterhaltungselektronik und Lebensmittelmaschinen entwickelt wurde.
Wie Spritzguss funktioniert
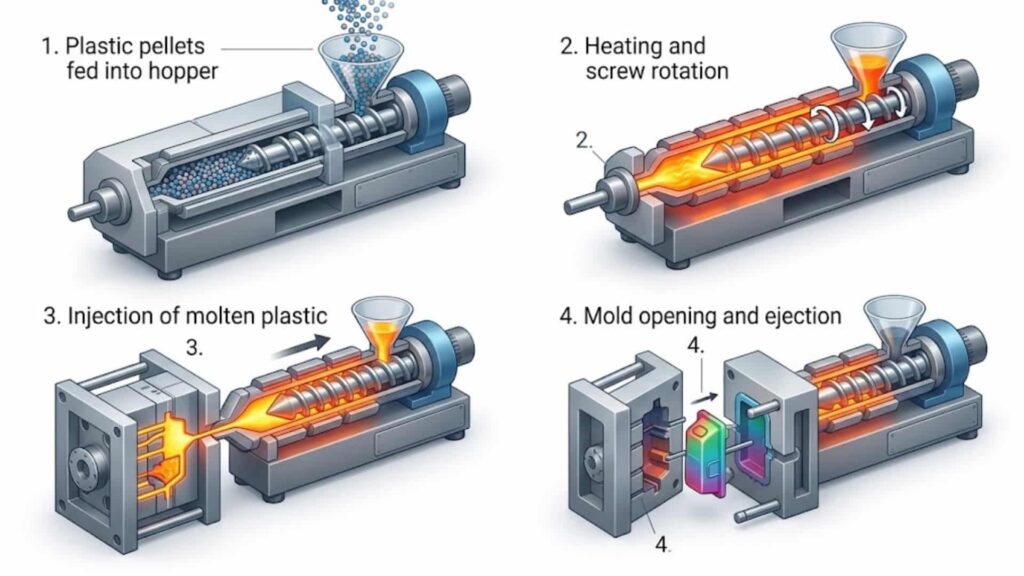
Der Spritzgießprozess besteht aus zwei miteinander verbundenen Phasen: Werkzeugbau und Produktion.
Phase 1 – Werkzeugbau. Eine Form wird entsprechend der Teilegeometrie konstruiert und gefertigt. Die Form enthält den Formhohlraum (die Teileform), das Anguss- und Gießsystem, das die Schmelze in den Formhohlraum befördert, Kühlkanäle und das Auswerfersystem. Sorgfältige Entscheidungen beim Werkzeugbau – Stahlwahl, Kühlanordnung, Angusslage – bestimmen die Teilequalität und deren gleichbleibende Qualität über die gesamte Produktionsserie.
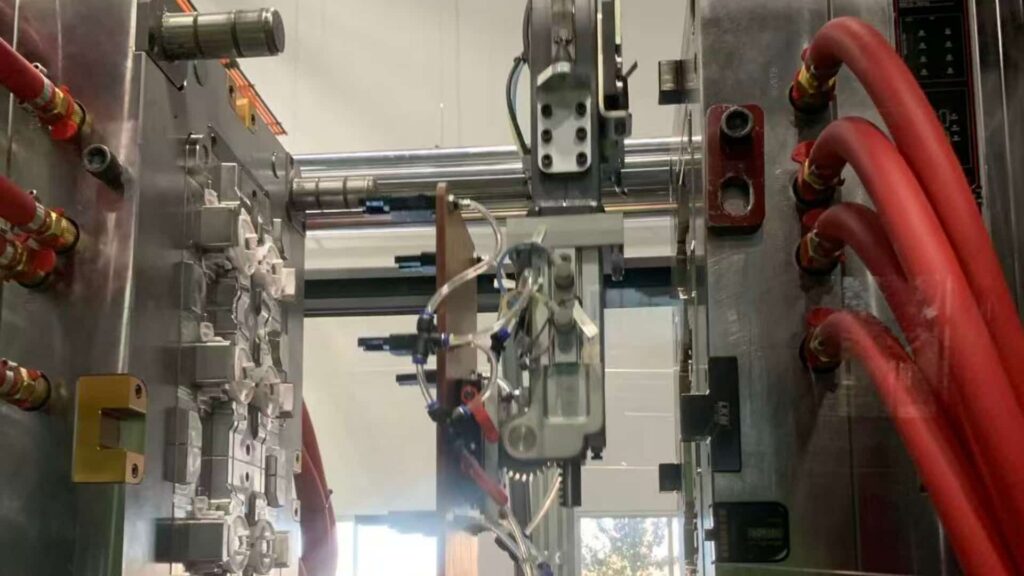
Phase 2 – Produktionszyklus. Jede Aufnahme wiederholt die gleiche Abfolge:
- Klemme. Die beiden Formhälften schließen und verriegeln sich unter einer auf die projizierte Teilefläche und den Materialdruck abgestimmten Tonnage.
- Injizieren. Die Plastifiziereinheit schmilzt das Material und drückt es durch Düse, Angusskanal und Angusskanal in den Formhohlraum.
- Einpacken und aufbewahren. Um den Schrumpfungseffekt beim Abkühlen des Teils auszugleichen, wird zusätzliches Material eingefüllt.
- Cool. Das Teil erstarrt im Hohlraum; die Abkühlzeit nimmt üblicherweise den größten Anteil des Zyklus ein.
- Auswerfen. Die Form öffnet sich und Stifte oder Hülsen drücken das fertige Teil heraus.
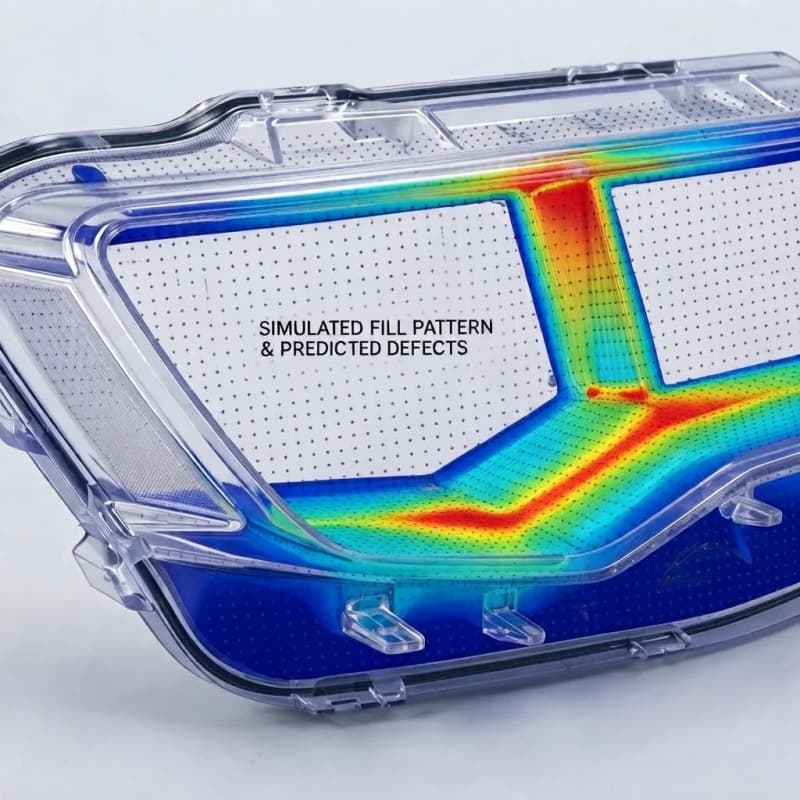
Die Presskraft unserer Maschinen reicht von kleinen Pressen für Miniaturteile bis hin zu großen Pressen für Automobil- und Strukturbauteile – unsere Produktionshalle arbeitet mit Presskräften von 60 bis 1,000 Tonnen und deckt Teilegewichte von ca. 0.2 g bis 4,500 g ab. Abkühlgeschwindigkeit, Schmelztemperatur und Werkzeugtemperatur beeinflussen die Dimensionsstabilität, den Verzug und das Oberflächenbild. Daher werden Konstruktion und Werkzeugauswahl gemeinsam und nicht erst im Nachhinein festgelegt. Eine Werkzeugfüllanalyse vor dem Schneiden des Stahls hilft, Risiken wie Füllstellen, Schweißnähte und Verzug frühzeitig zu erkennen.
Arten des Spritzgießens
Unterschiedliche Bauteilanforderungen erfordern unterschiedliche Prozessvarianten. Die folgende Tabelle ordnet die gängigsten Varianten ihren Anwendungsbereichen zu – und den Bereichen, in denen sie nicht anwendbar sind.
| Prozess | Am besten geeignet, | Wichtiger Designhinweis | Nicht optimal für |
|---|---|---|---|
| Thermoplastischer Spritzguss | Großserienfertigung von starren oder halbstarren Teilen aus ABS, PC, PA, POM usw. | Gleichmäßige Wandstärke, Entformungsschräge an allen vertikalen Flächen | Sehr weiche oder flüssige Materialien |
| LSR-Formgebung (Flüssigsilikonkautschuk) | Flexible, hitzebeständige, biokompatible Dichtungen und Dichtungsringe | Kaltkanalwerkzeuge, selbstentgratend; siehe unsere LSR-Leitfaden | Starre Strukturteile |
| Umspritzen | Griffe mit Softgrip, Dichtungen, die mit einem Substrat verbunden sind | Materialverträglichkeit und mechanische Verzahnung; alle Details finden Sie in unserer Umspritzungsleitfaden | Teile, die zwei inkompatible, nicht bindende Harze benötigen |
| Formteil einsetzen | Metallgewinde, Buchsen oder Kontakte, die in Kunststoff eingegossen sind | Den Einsatz sichern; verhindern, dass er durch den Wasserfluss herausgespült wird. | Läufe mit hoher Kavitation, bei denen die Belastung des Einsatzes den Zyklus verlangsamt |
| Zweifarbige (2K) Formgebung | Abgedichtete Teile aus zwei Materialien in einem Zyklus | Tor- und Dreh-/Transferwerkzeugkonstruktion | Einfache Bauteile aus einem einzigen Material (erhöhte Kosten) |
| Familien-/Mehrfachhohlraumformung | Mehrere zusammenhängende Teile in einer Aufnahme | Gleichmäßige Füllung der Hohlräume | Teile mit sehr unterschiedlicher Wandstärke oder unterschiedlichem Volumen |
| Reaktionsspritzguss (RIM) | Große, kleinvolumige und druckfeste Urethanteile | Chemische Härtung vs. Schmelzkühlung; vergleichen Sie in unserem RIM vs. Spritzguss Entwicklung | Thermoplastische Bauteile mit engen Toleranzen und hohen Stückzahlen |
Für Kleinteile mit engen Toleranzen konsultieren Sie bitte unseren Leitfaden zum Mikrospritzgießen.
Auswahl des Spritzgussmaterials
Die Materialien lassen sich in einige wenige Hauptkategorien einteilen. Die Auswahl erfolgt anhand einer Kombination aus mechanischer Belastung, Temperatur, chemischer Beständigkeit, Aussehen und Kosten.
| Tier | Beispiele | Typische Verwendung | Achten Sie auf |
|---|---|---|---|
| Rohstoffkunststoffe | PP, PE, PS, ABS | Gehäuse, Behälter, spannungsarme Teile | Geringere Hitze- und Chemikalienbeständigkeit |
| Technische Kunststoffe | PA (Nylon), POM, PC, PBT | Zahnräder, Klammern, Strukturhalterungen | Feuchtigkeitsaufnahme (PA), Kerbempfindlichkeit (PC) |
| Hochleistungskunststoffe | PEEK, PPS, PEI | Motorraum, Medizin, Luft- und Raumfahrt | Höhere Material- und Verarbeitungskosten |
| Elastomere (TPE/TPU) | TPU, TPE-Mischungen | Weiche Griffe, Dichtungen, Dichtungsringe | Druckverformungsrest, Haftfestigkeit beim Umspritzen |
| Silikone (LSR) | Flüssiger Silikonkautschuk | Medizinische Dichtungen, Teile mit Lebensmittelkontakt | Andere Werkzeuge und Aushärtung als bei Thermoplasten |
Auswahl per App:
- Medizinische und Laborgeräte Wir fordern dokumentierte Materialien und Rückverfolgbarkeit. medizinischer Spritzguss Bei den Arbeiten werden biokompatible Harze und Reinraumverfahren gemäß ISO 13485 eingesetzt.
- Automobilindustrie Die Teile müssen hitze-, chemikalien- und ermüdungsbeständig sein; unsere Kunststoffspritzguss für die Automobilindustrie Die Seite behandelt Harze und Lieferantenaspekte für den Sektor.
- Unterhaltungselektronik Priorität haben Maßgenauigkeit, dünne Wände und Oberflächengüte.
- Lebensmittelausrüstung Erfordert nachgiebige, leicht zu reinigende Materialien und stabile Geometrien.
Die genauen Schrumpfungs- und mechanischen Werte variieren je nach Harzart und Füllstoff. Prüfen Sie daher vor der Festlegung von Toleranzen das spezifische Harzdatenblatt mit Ihrem Verarbeiter. Für detaillierte Informationen zu technischen Harzen ist der oben genannte Konstruktionsleitfaden der ideale Ausgangspunkt.
Tipps zur Spritzgusskonstruktion (DFM-Übersicht)
Die fertigungsgerechte Konstruktion (Design for Manufacturing, DFM) wandelt ein 3D-Modell in ein Bauteil um, das sich vollständig ausfüllen lässt, sauber entformbar ist und die Abmessungen einhält. Die wichtigsten Punkte:
- Halten Sie die Wandstärke gleichmäßig. Plötzliche Übergänge von dickflüssig zu dünnflüssig führen zu Einbrüchen und Hohlräumen. Wo ein Wechsel unvermeidbar ist, sollte er allmählich erfolgen.
- Jede vertikale Fläche mit einer Entformung (Verjüngung) versehen. Die typische Entformungsschräge beträgt 1–2°; strukturierte Oberflächen benötigen mehr. Die Entformungsschräge ermöglicht das Herauslösen des Werkstücks aus der Form ohne Kratzer.
- Rippen und Zapfen sorgfältig dimensionieren. Rippen sind in der Regel nur ein Bruchteil der angrenzenden Wand, damit sie nicht absinken; Bossen benötigen ihre eigene Unterstützung.
- Verwenden Sie großzügige Filets. Durch das Abrunden von Innenecken werden Spannungsspitzen reduziert und die Füllung verbessert.
- Platzieren Sie Angüsse und Auswerferstifte so, dass sie nicht sichtbar sind oder das Bauteil schwächen. Die Position des Einlassventils beeinflusst die Schweißnähte und den Materialfluss.
- Vermeiden Sie unnötige Unterschnitte. Jeder Hinterschnitt kann einen seitlich wirkenden oder von Hand einzulegenden Einsatz erfordern, was die Werkzeugkosten und die Zykluszeit erhöht.
Dies ist eine Übersicht. Die vollständigen Parameterbereiche, durchgerechnete Beispiele und eine herunterladbare Checkliste finden Sie in unserem speziellen Leitfaden zur Spritzgusskonstruktion.
Entwurf komplexer Funktionen
Einige Merkmale tauchen in realen Bauteilen immer wieder auf:
- Clips und Schnappverschlüsse Setzen Sie auf die Elastizität des Materials. Wählen Sie ein Harz mit ausreichender Biegerückstellung und dimensionieren Sie den Balken so, dass er bei der Montage nicht nachgibt.
- Lebende Scharniere Am besten funktioniert es mit Polypropylen; schneiden Sie es dünn und gleichmäßig zu, damit sich die Molekülkette über das Scharnier ausrichtet.
- Bosse und Konfrontationen Sie sollten ausgehöhlt und durch Rippen oder Knotenbleche abgestützt werden, um ein Absinken der Außenwand zu vermeiden.
- Geformte Texte und Logos Sie müssen ausreichend groß und tief sein, um nach dem Formen und Auswerfen noch lesbar zu sein; lagern Sie sie auf einer ebenen, mit einem Luftzug versehenen Fläche.
- Umspritzen verbindet ein zweites Material mit einem Substrat. Der Erfolg hängt von der chemischen Kompatibilität oder einer mechanischen Verzahnungsgeometrie ab – unser Designleitfaden zum Überspritzen deckt beides ab.
Häufige Fehler beim Spritzgießen und deren Behebung
Die meisten Fehler lassen sich auf Konstruktions- oder Werkzeugfehler zurückführen, nicht auf die Maschine selbst. Die Tabelle ordnet die häufigsten Fehlerursachen ihren wahrscheinlichen Konstruktionsgründen und deren Behebung zu. Verzug ist am schwierigsten zu diagnostizieren, da er erst Tage nach dem Spritzgießen auftreten kann. Unser Leitfaden zum Verzug beim Spritzgießen erläutert die vier Ursachen und die schrittweisen Lösungsansätze.
| Defekt | Wie es aussieht | Häufige Konstruktionsursache | Designkorrektur |
|---|---|---|---|
| Sinkspuren | Dellen über dicken Bereichen | Lokale Verdickungen, langsame Packung | Wandstärke reduzieren, Rippen hinzufügen, Torposition verbessern |
| Verzug | Teildrehungen oder Bögen | Ungleichmäßige Schrumpfung, asymmetrische Wände | Gleichmäßige Wände, ausgewogene Füllung, symmetrische Rippen |
| Hohlräume / Porosität | Innere Löcher, Schwachstellen | Eingeschlossenes Gas oder Schrumpfung in dicken Zonen | Dünnere Wandstärken, Entlüftung, höherer Packungsdruck |
| Blinken (Flash) | Dünne Finne an der Trennlinie | Überfüllung, schwache Abschaltung | Absperrventil festziehen, Packung reduzieren, Werkzeug reparieren |
| Kurzer Schuss | Unvollständige Füllung | Dünne Wände weit vom Tor entfernt, langsame Füllung | Dickere Wände, bessere Torplatzierung, mehr Lüftungsöffnungen |
| Durchfluss-/Strahlmarkierungen | Schlangenartige oder streifige Oberfläche | Schmelze trifft direkt am Tor auf eine Wand. | Tor versetzen, Überlappung oder Fächertor hinzufügen |
Wenn die Ursache in einer Konstruktionsregel liegt, erklärt der DFM-Leitfaden das zugrunde liegende Prinzip, damit die Korrektur dauerhaft ist.
Oberflächenveredelung und Nachbearbeitung
Die Formteile verlassen das Werkzeug mit einer durch die Kavität vorgegebenen Oberflächenbeschaffenheit: nicht kosmetisch, matt, poliert oder strukturiert (gestrahlt oder geätzt). Strukturierte und geätzte Oberflächen benötigen ein zusätzliches Entformungsschrägen. Neben der Oberflächenbearbeitung tragen weitere Bearbeitungsschritte zu Funktion und Aussehen bei:
- Veredlung—Sieb- und Tampondruck für Etiketten und Markierungen
- Lackieren und Beschichten hinsichtlich Farb-, Abrieb- oder Chemikalienbeständigkeit
- Oberflächentransfer—Wassertransfer- und Wärmetransferdekoration
- Abschirmung und Montage für elektronische und mehrteilige Produkte
Auf unseren Seiten zum Thema Kunststoffspritzguss und Formenbau wird beschrieben, wie Oberflächenbeschaffenheit und Textur in das Werkzeug integriert werden.
Qualitätskontrolle und Zertifizierungen
Bei Serienteilen ist Qualität ein System, keine abschließende Prüfung. Unsere Programme basieren auf dokumentierten Kontrollen:
- ISO 9001 – allgemeines Qualitätsmanagement
- IATF 16949 – Qualitätsmanagement in der Automobilindustrie
- ISO 13485 – Qualitätsmanagement für Medizinprodukte
- ISO 14001 – Umweltmanagement
- UL 746D – Polymerwerkstoffe für elektrische Geräte
Im täglichen Betrieb setzen wir FMEA, Kontrollpläne, SPC und PPAP ein. Bei medizinischen Programmen nutzen wir die Validierungssequenz IQ/OQ/PQ. Wareneingangskontrollen, Prozessüberwachung und Rückverfolgbarkeit schließen den Regelkreis. Den vollständigen Umfang finden Sie auf der Seite zum Qualitätssystem .
Kosten, Lieferzeit und Auswahl eines Lieferanten
Zwei Kostenfaktoren sind relevant. Werkzeuge stellen eine einmalige Investition dar, deren Kosten mit Komplexität, Größe und Kavitätenanzahl steigen. Die Stückkosten sinken mit zunehmender Stückzahl, da sich die Werkzeugkosten amortisieren und die Rüstzeiten auf mehr Teile verteilt werden. Die Lieferzeit hängt von der Werkzeugkomplexität, der Materialfreigabe, den Validierungsanforderungen (insbesondere in der Medizin- und Automobilindustrie) und etwaigen Nachbearbeitungen ab. Genaue Zahlen sollten Sie für das jeweilige Teil mit Ihrem Spritzgießer abklären.
Bevor Sie sich festlegen, bewerten Sie einen Lieferanten anhand folgender Kriterien:
- Technische Fähigkeiten – Führen sie DFM und Moldflow-Analysen im Vorfeld durch? (Siehe unsere Design-Leitfaden.)
- Zertifizierungen Auf Ihre Branche abgestimmt (ISO 13485 für Medizinprodukte, IATF 16949 für die Automobilindustrie).
- IP-Schutz – Geheimhaltungsvereinbarung und klare Datenverarbeitungsrichtlinien, bevor Sie CAD weitergeben.
- Sekundäre Operationen – Drucken, Beschichten, Abschirmen und Montieren unter einem Dach reduzieren die Schnittstellen.
- Kommunikation – Zweisprachiger technischer Support und schnelle Bearbeitungszeiten verkürzen die Entwicklungszyklen.
- Geographie und Tarif - Ein Vietnam Diese Produktionsoption kann die Gesamtkosten für bestimmte nordamerikanische und internationale Programme senken.
Vor dem Zuschnitt von Stahl sollte das Design mittels Rapid Prototyping (CNC, 3D-Druck oder Vakuumguss) validiert werden, um Passgenauigkeit, Funktion und Montage zu bestätigen. Beispiele aus der Serienfertigung finden Sie in unseren Fallstudien , darunter ein dünnwandiges Kabelschutzteil für die Automobilindustrie , ein spritzgegossenes Elektrogehäuse , ein Bildschirmrahmen für ein medizinisches Gerät und ein Gehäuse für Unterhaltungselektronik.
Glossar zum Spritzgießen
- Boss – Ein erhöhter Pfosten oder eine Nabe, üblicherweise zum Befestigen oder Positionieren.
- Tiefgang - Draft – Die Verjüngung an einer vertikalen Fläche, die das Herauslösen des Formteils aus der Form ermöglicht.
- Tor – Der Punkt, an dem die Schmelze aus dem Angusskanal in den Hohlraum eintritt.
- Runner – Der Kanal, der die Schmelze von der Düse zum Anguss transportiert.
- Abschaltung – Eine Formoberfläche, an der zwei Hälften zusammentreffen, um den Hohlraum abzudichten.
- Nebenaktion – Ein verschiebbares Formelement, das einen Hinterschnitt bildet und sich dann zurückzieht.
- Undercut – Eine Funktion, die ein direktes Auswerfen ohne seitliche Betätigung verhindert.
- Eintauchmarkierung – Eine durch innere Schrumpfung verursachte Oberflächenvertiefung.
- Schweissnaht – Eine sichtbare Linie, an der zwei Strömungsfronten aufeinandertreffen.
- Tonnagen – Die Schließkraft der Maschine, abgestimmt auf Teilegröße und Material.
- Hohlraum – Der geformte Raum in der Form, der das Teil definiert.
- Auswerferstift – Ein Stift, der das fertige Teil aus der Form drückt.
Häufig gestellte Fragen
Was macht ein Bauteil für das Spritzgießen geeignet?
Eine Geometrie mit weitgehend gleichmäßiger Wandstärke, Entformungsschräge an vertikalen Flächen, keine unnötigen Hinterschneidungen und ein ausreichend hohes Volumen, um den Werkzeugeinsatz zu rechtfertigen. Bei sehr geringen Stückzahlen eignen sich Prototypen oder RIM möglicherweise besser.
Wie kann ich die Kosten für Spritzguss reduzieren?
Für gleichmäßige Wandstärken Material und Zykluszeit einsparen, Hinterschneidungen, die Nachbearbeitungen erfordern, vermeiden, Teile durch Umspritzen oder Einlegetechnik zusammenfassen und vor der Werkzeugfertigung Prototypen erstellen und validieren. Die Werkzeugkosten sind fix, daher sinken die Stückkosten mit steigender Produktionsmenge.
Was verursacht Verformungen?
Ungleichmäßige Schrumpfung durch asymmetrische Wände, unzureichende Angussbalance oder ungenügende Kühlung. Sorgen Sie für gleichmäßige Wände, eine ausgewogene Füllung und überlassen Sie die Platzierung von Kühlung und Angüssen dem Werkzeugkonstrukteur.
Wie groß muss der Tiefgang sein?
Typischerweise 1–2° auf vertikalen Flächen; strukturierte oder geätzte Oberflächen benötigen mehr Entformungsschräge. Der DFM-Leitfaden beschreibt die Entformungsschräge nach Merkmal und Oberflächenbeschaffenheit.
Wann sollte ich Einlegeleisten anstelle von Umspritzleisten verwenden?
Das Einlegeverfahren kommt zum Einsatz, wenn ein starres Bauteil (Metallgewinde, Kontakt, Buchse) in die Form eingelegt wird und sich der Kunststoff darum herum ausformt. Das Umspritzen hingegen wird verwendet, wenn ein zweiter Kunststoff oder ein Elastomer zur Haftung oder Abdichtung auf ein Formteil aufgebracht wird.
Wie lange dauern Werkzeugbau und Produktion, und wie hoch sind die Kosten?
Es hängt von der Komplexität und Größe des Bauteils, der Materialzulassung und den Validierungsanforderungen ab. Klären Sie die Details mit Ihrem Spritzgießer; verlassen Sie sich nicht auf allgemeine Angaben.
Wie wähle ich einen Lieferanten aus?
Prüfen Sie die technische Tiefe (DFM, Moldflow), Branchenzertifizierungen, IP/NDA-Schutz, interne Nachbearbeitungsprozesse und Kommunikation. Sehen Sie sich unsere Fallstudien und Qualitätssystem als Ausgangspunkt.
Wie ist mein Design geschützt?
CAD-Daten dürfen nur unter Einhaltung einer unterzeichneten Geheimhaltungsvereinbarung weitergegeben werden. Die Datenschutzrichtlinie des Anbieters muss im Voraus bestätigt werden. Kontaktseite Hier beginnt das Gespräch.
Sie können sich jederzeit an das technische Team von GoodTech wenden.
Spritzgießen belohnt frühzeitig getroffene, gute Entscheidungen: das richtige Verfahren, das richtige Material und eine Konstruktion, die auf gleichmäßige Wände, Entformungsschräge und sauberes Auswerfen ausgelegt ist. Nutzen Sie diesen Leitfaden als Orientierungshilfe und die verlinkten Detailseiten – DFM, Werkstoffe nach Branche und Verfahrensvarianten –, wenn Sie spezifische Informationen benötigen.
Wenn Ihr Design für eine Fertigungsprüfung bereit ist, fordern Sie eine DFM-Prüfung unter Geheimhaltungsvereinbarung an. Unser Ingenieurteam prüft dann die Formbarkeit, schlägt Werkzeuge und Angussstrategien vor und skizziert einen Weg vom Prototyp zur Serienproduktion.