Die Skalierung eines Unterhaltungselektronikprodukts von der CAD-Entwicklung zur Serienfertigung hängt von fünf Entscheidungen ab. Erstens: Wie klassifizieren Sie das Bauteil und definieren seine Anforderungen? Zweitens: Welches Kunststoffmaterial wählen Sie? Drittens: Welche Regeln für die fertigungsgerechte Konstruktion (DFM) legen Sie vor der Werkzeugfertigung fest? Viertens: Welche Werkzeugstrategie wählen Sie für die verschiedenen Entwicklungsphasen? Fünftens: Wie überprüfen Sie Kosten und Lieferantenleistung? Dieser Leitfaden führt Sie Schritt für Schritt durch alle fünf Punkte – von der Designfrage bis zur Fertigungsentscheidung –, damit Maschinenbauingenieure, NPI-Manager und Einkaufsleiter die Risiken eines Elektronikgehäuse- oder Strukturbauteilprojekts minimieren können, bevor sie sich für Stahl entscheiden.
Für wen ist das gedacht? Für Ingenieure von Unterhaltungselektronik-Marken, Hardware-Programmmanager, Einkaufs- und Lieferkettenverantwortliche sowie Gründer, die ihr erstes Spritzgussprodukt entwickeln. So verwenden Sie es: Die Abschnitte sind unabhängig. Springen Sie direkt zu „Materialauswahl“, wenn Harz Ihr Engpass ist, oder zu „Werkzeugstrategie“, wenn Sie eine EVT-Fertigung planen. Lesen Sie alle Abschnitte durch, wenn Sie die gesamte Entscheidungskette nachvollziehen möchten.
Was unterscheidet das Spritzgießen von Unterhaltungselektronik?
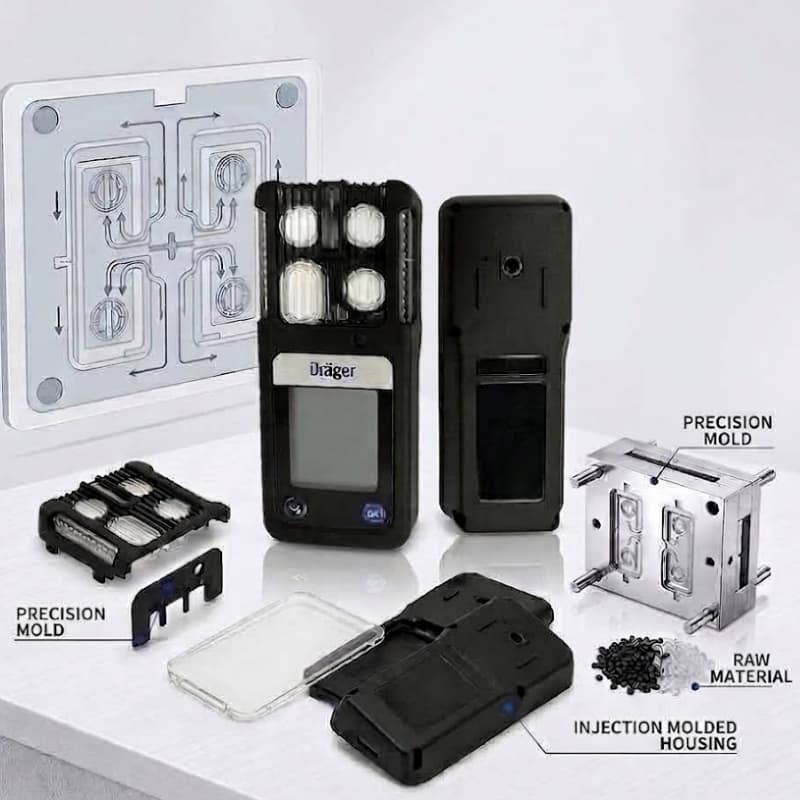
Bauteile für Unterhaltungselektronik unterliegen einer doppelten Anforderung, die für Standard-Formteile nicht gilt. Dasselbe Bauteil muss eine makellose Oberfläche (Klasse A) aufweisen und gleichzeitig Mikro-Schnappverbindungen, Filmscharniere, Leiterplattenbefestigungen und Schutzartdichtungen (IP-Schutz) gewährleisten – oft bei Wandstärken unter 1.0 mm. Obwohl eine Zierblende und ein Rahmen aus demselben Formteil bestehen können, stellen sie jeweils unterschiedliche Anforderungen.
| Ästhetische Anforderungen | Funktionelle Toleranzen |
|---|---|
| Hochglanz-/strukturierte Oberflächen | Mikroschnappverschlüsse und Filmscharniere |
| Keine Einsinkspuren an dicken Rippen | Dünnwandströmung (unter 1.0 mm) |
| Unsichtbare Schweiß- und Stricklinien | Ausrichtung der PCB-Halterungszapfen |
| Gleichmäßige Farbstoffmischung | Schutzart (IP) |
Drei Konsequenzen unterscheiden diese Arbeit vom Massenspritzguss. Dünnwandiges Gießen erfordert eine präzise Schmelzflusssteuerung; jede Ungenauigkeit führt zu unvollständigen Füllungen an den Displayrahmen. Kosmetische/passende Konflikte bedeuten, dass eine unter einer sichtbaren Oberfläche platzierte Schraubenmutter Einfallstellen genau dort verursacht, wo sie nicht sichtbar sein dürfen. HF-Transparenz – Kunststoff lässt Hochfrequenzen durch – bedeutet, dass jedes drahtlose Produkt einen expliziten EMV-Plan benötigt, den wir in Schritt 3 behandeln.
Entdecken Sie unsere Möglichkeiten im Bereich Kunststoffspritzguss.
Schritt 1 – Bauteil klassifizieren und Anforderungen definieren
Bevor Sie mit der CAD-Detailplanung beginnen, klassifizieren Sie das Formteil nach seiner Hauptfunktion. Eine Zierblende, ein Tragrahmen und ein flexibler Knopf können zwar im selben Verfahren hergestellt werden, unterliegen aber unterschiedlichen Konstruktionsregeln.
- Kosmetikum — kontrolliert das Erscheinungsbild und schützt das Produkt.
- Strukturell — dient zur Aufnahme von Lasten, Befestigungselementen oder zusammenpassenden Bauteilen.
- Interaktives Benutzererlebnis — Knöpfe, Tastenkappen, Schieberegler, Batteriefächer.
- Schutz- — absorbiert Stöße oder versperrt den Zugang zu sensiblen Bereichen.
- Flexibel — Abdichtung, Griffigkeit, Dämpfung, Scharnierbewegung.
Wenn ein Bauteil mehrere Funktionen erfüllt, muss die Priorität festgelegt werden. Ein Gehäuse muss beispielsweise Schraubzapfen aufnehmen und gleichzeitig ein sauberes Äußeres gewährleisten – eine ungünstige Platzierung der Zapfen lässt die sichtbare Fläche unansehnlich wirken.
Anforderungscheckliste. Dokumentieren Sie die Einsatzumgebung vor der Auswahl des Kunststoffs: Normale und Spitzentemperatur, Fallhöhe bzw. Belastung beim Transport, Kontakt mit Chemikalien (Reinigungsmittel, Öle, Kosmetika), UV-Strahlung, erwartete Lebensdauer in Jahren oder Zyklen und ob die Benutzer das Produkt häufig öffnen oder reinigen. Legen Sie messbare optische Standards fest – kennzeichnen Sie Oberflächen der Klasse A, definieren Sie zulässige Farbe, Glanz, Textur und Montagespalte in der Zeichnung und beschränken Sie die Positionen von Angüssen, Auswerfermarken und Trennlinien. Beschreibungen wie „hochwertige Haptik“ sind keine Prüfkriterien. Legen Sie die Produktionsziele fest – erwartetes Jahresvolumen, Montageverfahren (Druckknöpfe, Schrauben, Einsätze, Schweißen, Kleben) und kritische Abmessungen –, bevor Sie eine Fertigungsprüfung anfordern.
Sehen Sie sich unseren kundenspezifischen DFM-Prozess für Spritzguss an.
Schritt 2 – Materialauswahl: Harz den Produktanforderungen anpassen
Die Materialauswahl muss vor der detaillierten Konstruktion der Bauteile erfolgen. Die Steifigkeit des Harzes bestimmt die Rippenanordnung; die Schrumpfung die Gehäuseausrichtung; die zulässige Dehnung entscheidet darüber, ob eine Schnappverbindung die Montage übersteht. Für die endgültige Entscheidung sind die Datenblätter der jeweiligen Güteklasse und nicht der Durchschnittswert der Produktfamilie maßgeblich.
| Beschichtungen | Zähigkeit | Kosmetikum | Schrumpfung und Verarbeitung | Typische Verwendung |
|---|---|---|---|---|
| ABS | Moderat | Hoch | Gleichmäßig ~0.4–0.7 %, leicht fließend | Fernbedienungen, Lautsprecherbasen |
| PC | Außergewöhnliche Detailtreue | Hoch (optisch klar) | Geringerer Durchfluss, höhere Belastung | Objektive, robuste Gehäuse |
| PC / ABS | Hoch | Superior | Ausgewogen ~0.5–0.7 % | Laptop-/Monitorgehäuse |
| PMMA | Niedrig | Außergewöhnlich (optisch) | Feuchtigkeitsempfindlich | Diffusoren, Abdeckungen |
| PA + 30% GF | Sehr hohe | Niedrig–mittel | Anisotrop, abrasiv | Internes Chassis |
| PP | Moderat | Moderat | Hohe Schrumpfung, gutes Scharnier | Scharniere, chemikalienbeständig |
| TPE/TPU | Flexibel | Sanfte Berührung | Bindungsabhängig | Knöpfe, Siegel |
Flammschutz (UL94). Viele Gehäuse erfordern UL94-V0, jedoch führt ein flammhemmender Kunststoff nicht automatisch zur Zertifizierung des Endprodukts – die Einstufung ist abhängig von Güte und Dicke. Prüfen Sie die geltende Norm, die geprüfte Dicke, die Farbe und die anerkannten Materialdaten; halogenfreies Flammschutzmaterial wird für EU-Märkte zunehmend gefordert. Schrumpfung und Stabilität. Formgegossener Kunststoff schrumpft beim Abkühlen; das Ergebnis hängt von Material, Geometrie, Angusslage, Faserorientierung und Prozess ab und kann zu Verschiebungen von Nähten, Knöpfen und Verschlüssen führen. Bei feuchtigkeitsempfindlichen Kunststoffen wie PA geben Sie in der Prüfspezifikation an, ob die Teile im trockenen Zustand oder nach Konditionierung gemessen werden.
Antennen-/HF-Fenster. Drahtlosprodukte benötigen Signalfreiheit im Nahfeld der Antenne. Vermeiden Sie daher Metalleinsätze, leitfähige Lacke und Beschichtungen im Nahfeld der Antenne und verwenden Sie in diesen Bereichen HF-transparenten Kunststoff. Die genauen Sperrabstände und die Geometrie der Sperrzone müssen für das jeweilige Frequenzband und Modul mit dem HF-/Antennenentwicklungsteam abgestimmt werden – bis zur endgültigen Festlegung gelten diese als „noch zu prüfen“.
Für interne Bauteile, die hohen Spannungen und hohen Temperaturen ausgesetzt sind, sollten Alternativen im Bereich der Duroplast-Formteile geprüft werden.
Schritt 3 – DFM-Designregeln, die über den Erfolg entscheiden
Dies sind die Parameter, die eine fehlerfreie Produktionscharge von Ausschuss unterscheiden. Die unten aufgeführten Werte sind Faustregeln für die Konstruktionsabteilung; die endgültige Entscheidung basiert auf dem Datenblatt der jeweiligen Harzsorte und einer DFM-Prüfung.
| Parameter | Faustregel | Fehler bei Ignorierung |
|---|---|---|
| Nennwand | Durchgehend einheitlich | Verzug zwischen den beiden Hälften |
| Rippenbreite | 40–60 % der Nennwandstärke | Einfallstellen auf der A-Fläche |
| Rippenhöhe | ≤ 3× Nennwand | Auswurf klemmt |
| Eckenradius | 0.25–0.5× Wandstärke | Spannungskonzentration |
| Entwurfswinkel | 0.5–1.5° pro Seite | Schleifspuren am Auswurf |
| Entwurf mit strukturierter Oberfläche | +1° pro ~0.025 mm Textur | Weißung auf strukturierten Wänden |
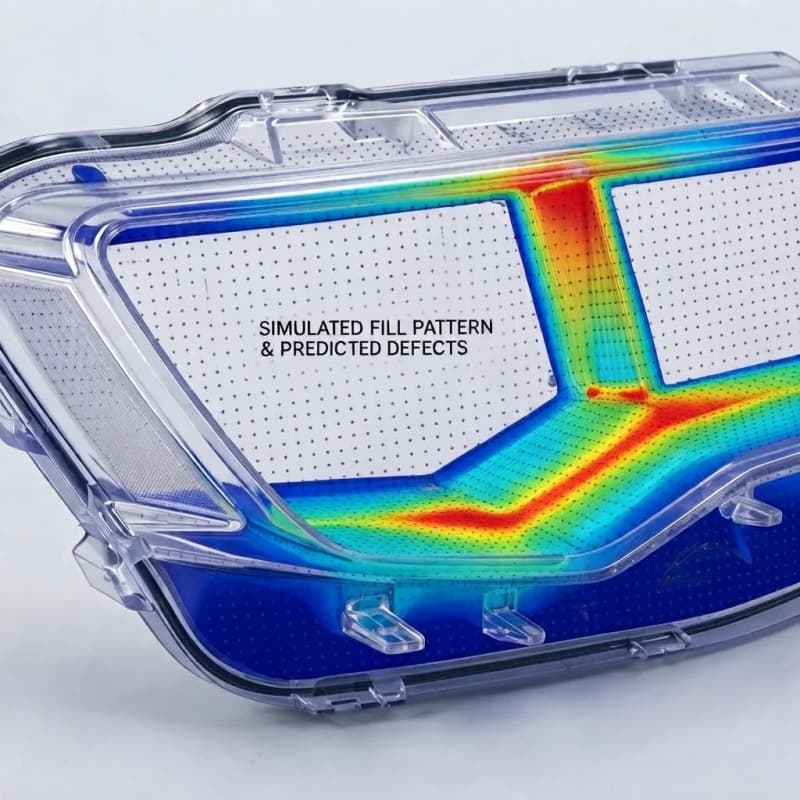
Schraubenansätze. Außendurchmesser ≈ 2× Schraubenlochdurchmesser; Wandstärke des Ansatzes im Bereich von 40–60 % halten und Verstärkungsbleche anstelle dicker Sockel verwenden. Den Sockel aushöhlen, um Einfallstellen zu vermeiden. Für alle Befestigungselemente, die ein Techniker mehr als einmal berührt, Messing-Wärmestifte oder Ultraschall-Einsätze spezifizieren – ein wiederverwendbares Metallgewinde ohne Rissbildung am Ansatz – und das Pilotloch aus T1 formen. Selbstschneidende Schrauben sind nur für einmalige Montagearbeiten unter extremem Kostendruck weiterhin vertretbar. Schnappverbindungen. Die Zugspannung des Auslegerschnappers muss unterhalb der Harzgrenze (unter ~2 % für die meisten PC/ABS) bleiben, damit die Gehäuse werkzeuglos in Liniengeschwindigkeit montiert werden können; die Entriegelung sollte nach Möglichkeit so konstruiert sein, dass seitliche Bewegungen vermieden werden, da jeder Auswerfer und Schieber die Kosten und den Wartungsaufwand pro Schuss erhöht. Angusslage. Bindenähte von kosmetischen A-Oberflächen und von EMI-Dichtungsflächen fernhalten – ein Bindenäht auf einer leitfähigen Beschichtungsfläche erzeugt eine Schichtdickenunterbrechung und eine Leckstelle. Unterwasserangüsse an verdeckten Kanten kaschieren Angussmarken; Führen Sie in der DFM-Phase eine Formfüllsimulation durch, um dies vor dem Stahlschnitt zu erkennen. Trennlinie und Ziehrichtung festlegen. Die Formöffnungsrichtung vor dem Fixieren des Außendesigns festlegen; die Trennlinie entlang einer natürlichen Kante platzieren und Nähte von primären Sichtflächen fernhalten.
EMV-Abschirmung – drei Wege (Entscheidungsrahmen)
| Strategie | So funktioniert’s | Schutz- | Am besten, wenn |
|---|---|---|---|
| Leitfähige Beschichtung | Cu/Ni/Ag-Lackierung oder Vakuummetallisierung im Inneren der Hülle | Gut (40–80 dB, vollständige Abdeckung) | Mittlere Volumina; komplexe Geometrie; lokalisierte Zonen |
| Leitfähiges, gefülltes Harz | Edelstahl-/Kohlenstoff-/Nickelfasern in Harz eingebettet | Mäßig (Absorptionsdominanz) | Sehr hohe Volumen; Wiederholbarkeit > Spitzenabschirmung |
| Abschirmung auf der Leiterplatte | Geprägtes Metallgehäuse über HF-Abschnitten | Ausgezeichnet (auf Vorstandsebene) | Radiatoren sind eine bekannte, begrenzte Menge von integrierten Schaltungen. |
Bei modernen drahtlosen Produkten ist es Standard, die Emissionen direkt an der Quelle zu begrenzen (Abschirmung) und ein kostengünstiges und ansprechendes Gehäuse zu verwenden. Der Einsatz von Aluminiumdruckguss ist nur dann sinnvoll, wenn hohe Anforderungen an Wärmedämmung, Steifigkeit, Dichtheit und Abschirmung gleichzeitig erfüllt sind.
Informationen zur Vermeidung von Fehlern bei Soft-Touch- oder umspritzten Tasten finden Sie unter Fehlerbehebung bei Umspritzungsfehlern . Die präzise Formenfertigung übernimmt die Bearbeitung von Schiebern und Auswerfern, die für diese Geometrien erforderlich ist.
Schritt 4 – Werkzeugstrategie: Von der EVT zur Massenproduktion
Die Werkzeugausstattung sollte auf die jeweilige Programmphase abgestimmt sein, um Kapitalrisiko und Lieferzeiten zu kontrollieren. Die Hardware durchläuft verschiedene Phasen, und die Form sollte dem Volumen und dem Risiko in jeder Phase entsprechen.
| Praktikum | Volumen | Werkzeugbau | Notizen |
|---|---|---|---|
| EVT | 1–100 Teile | 3D-Druck / CNC-Bearbeitung / Vakuumgießen | Geometrische Passung und Leiterplattenausrichtung |
| DVT | 100-5,000 | Aluminium / P20 Brückenwerkzeug | Echtharz, mechanische/thermische Validierung |
| Gefreiter / Pilot | 100er–5,000 | Brücke → gehärteter Stahl | Schnelle Radtests |
| Massenproduktion | 10,000+ | Mehrfachkavität S136/H13, Heißkanal | Cpk-Regelung, Wirtschaftlichkeitsoptimierung |
Brückenwerkzeuge ermöglichen die Fertigung von Spritzgussteilen aus den gewünschten technischen Kunststoffen ohne die langen Vorlaufzeiten von Mehrkavitäten-Produktionswerkzeugen – ideal für die Direktverformung. Bei großen Gehäusen mit komplexer Geometrie in kleinen bis mittleren Serien kann das Reaktionsspritzgießen (RIM) die Investitionskosten für Werkzeuge reduzieren. Die präzise Kunststoffformenfertigung erfolgt mit gehärteten Werkzeugstählen wie NAK80, S136 und H13; komplexe Schieber, Auswerfer und austauschbare Einsätze werden typischerweise CNC-gefräst, um die Schließtoleranzen einzuhalten und Gratbildung an Mehrteil-Trennstellen zu vermeiden. Kavitätenanzahl, Kalt- oder Heißkanal und konturnahe Kühlung beeinflussen Zykluszeit und Stückkosten direkt.
Informieren Sie sich über unsere Dienstleistungen im Bereich Präzisionsformenbau und Rapid Prototyping.
Schritt 5 – Was Spritzguss für Unterhaltungselektronik tatsächlich kostet
Die Kosten setzen sich aus zwei Komponenten zusammen: einmaligen Werkzeugkosten und wiederkehrenden Kosten pro Bauteil . Die Werkzeugkosten hängen von der Bauteilgröße (mehr Stahl), der Komplexität (Seitenbetätigungen, Heißkanalsysteme), der Anzahl der Kavitäten, der Stahlsorte (Standard P20 / Hochleistungsstahl H13 / korrosiver Stahl S136) und der Oberflächenbeschaffenheit ab (Hochglanzpolitur erhöht die Kosten). Die Kosten pro Bauteil ergeben sich aus der Zykluszeit multipliziert mit dem Maschinenstundensatz, dem Materialgewicht inklusive Angusskanal, dem Arbeitsaufwand bzw. der Automatisierung sowie der Ausbeute/dem Ausschuss.
Gewinnschwelle des Verfahrens (öffentliche Branchenprognosen, 2024–2026 – nur zur Orientierung, bitte Angebot anfordern): Spritzgießen ist in der Regel ab einer Stückzahl von 500–1,000 für Kleinteile günstiger als CNC-Bearbeitung; unterhalb von ca. 1,000 Stück sind 3D-Druck oder CNC-Bearbeitung oft die kostengünstigere Option. Eine Form für ein Elektronikgehäuse mittlerer Komplexität kostet üblicherweise ca. 6,000–15,000 US -Dollar (Einzelkavität, P20, abhängig von der Komplexität) und steigt auf über 15,000–80,000 US-Dollar für Mehrfachkavitäten, Heißkanalsysteme oder Werkzeuge für medizinische Anwendungen. Die Bearbeitungskosten pro Teil liegen üblicherweise bei 0.05–0.30 US-Dollar für Standardteile und bei 0.80–2.00 US-Dollar, wenn manuelles Entgraten, Ultraschallschweißen oder Drucken erforderlich sind. Das günstigste Zeitfenster für Änderungen ist vor der Stahlfertigung – Änderungen in der Konstruktionsphase sind nahezu kostenlos, während Änderungen nach der Stahlfertigung je nach Komplexität 500–10,000 US-Dollar kosten. Investieren Sie in DFM, bevor Sie Stahl schneiden.
Fordern Sie ein Werkzeugangebot an.
Schritt 6 – Qualitätsprüfung und Schutz des geistigen Eigentums
Qualitätsrahmen. Die Erstbemusterung (FAI) überprüft 100 % der funktionskritischen Abmessungen (CTF) mittels Koordinatenmessmaschine (KMM) und optischer Videomessung. Prozessfähigkeitsstudien bestätigen, dass kritische Abmessungen – wie Verriegelungsschnapper und Dichtungsnuten – einen Cpk-Wert von ≥ 1.33 über mehrere Werkzeuge hinweg aufweisen. Umwelt- und Passformprüfungen umfassen Falltests, Temperaturwechseltests, Farbspektrophotometer-Bewertung (Delta E) und Gitterschnittprüfungen für beschichtete oder bedruckte Gehäuse. GoodTech arbeitet nach ISO 9001, ISO 13485 (Medizintechnik), ISO 14001 (Umwelt) und UL 746D (QMMY2) – den aktuellen Geltungsbereich finden Sie auf der Seite zum Qualitätssystem.
Schutz des geistigen Eigentums. Vor der Übermittlung von CAD-, PCB-STEP-Modellen oder Design-Renderings wird eine umfassende bilaterale Geheimhaltungsvereinbarung (NDA) abgeschlossen. Das Änderungsmanagement (ECO) gewährleistet die Synchronisierung von CAD, CAM und Fertigungsprozessen. Direkte grenzüberschreitende Entwicklungsunterstützung löst Probleme im Zusammenhang mit DFM und Materialsubstitution ohne Verzögerungen. Die duale Standortstruktur – Entwicklungsstandorte in Chicago und Shenzhen sowie ein Standort in Vietnam – ermöglicht einen 24-Stunden-Betrieb und flexible Tarifgestaltung; dies dient lediglich der Kontextualisierung und stellt keine Verkaufsaussage dar.
Wie man einen Lieferanten für Spritzgussteile für Unterhaltungselektronik bewertet
Nutzen Sie vor der Festlegung ein Sechs-Kriterien-Framework:
- Eigener Werkzeugbau — kontrolliert Qualität und Lieferzeit im Vergleich zum Risiko durch Fremdwerkzeuge.
- DFM in der Angebotsphase — Liefert der Lieferant einen DFM-Bericht und eine Formfüllanalyse oder nur einen Preis?
- Zertifizierungen — ISO 9001-Basisstandard; ISO 13485 oder IATF 16949, sofern anwendbar.
- Beweisbar — Fallstudien in Ihrer Produktklasse, wie zum Beispiel unsere Spritzgegossenes elektrisches Gehäuse.
- Zugesicherte T1-Vorlaufzeit — ein Datum, keine Schätzung.
- Metrologie & IP — CMM-Fähigkeit, statistische Prozesskontrolle (Cpk), formaler ECO-Workflow und NDA-Protokoll.
FAQ
Welchen Entformungswinkel benötigen Gehäuse für Unterhaltungselektronik? 0.5–1.5° pro Seite an den Kern-/Hohlraumabschlüssen; zusätzlich etwa 1° pro 0.025 mm Strukturtiefe. Kerne mit tiefem Displayfenster benötigen den höheren Wert.
Welcher Kunststoff eignet sich am besten für Elektronikgehäuse – ABS, PC oder eine PC/ABS-Mischung? Eine PC/ABS-Mischung ist üblicherweise die Standardwahl für Gehäuse, die die Anforderungen der UL94-V0-Norm erfüllen und sturzsicher sein müssen; ABS für kostensensible Handheld-Geräte; PC für stoßfeste oder optisch klare Gehäuse. Die endgültige Wahl hängt vom jeweiligen Datenblatt ab.
Was kostet eine Spritzgussform für ein Elektronikgehäuse? Branchenüblich: ca. 6,000–15,000 US-Dollar für eine einkavitäre Form mittlerer Komplexität; 15,000–80,000 US-Dollar und mehr für Mehrkavitäten-, Heißkanal- oder Medizintechnikformen. Fordern Sie ein formelles Angebot an.
Wie lange dauert die Werkzeugherstellung von der DFM-Freigabe bis zum T1? Brückenformen in der Regel 2–3 Wochen; komplexe Mehrkavitäten-Produktionsformen aus gehärtetem Stahl 4–7 Wochen (Referenzbereich von GoodTech).
Wann ist Spritzgießen günstiger als CNC-Fräsen für Elektronikbauteile? In der Regel ab etwa 500–1,000 Stück bei kleinen Teilen; der entscheidende Punkt hängt von Gewicht, Komplexität und Material ab.
Wie lassen sich Einfallstellen über Schraubenköpfen auf dekorativen Oberflächen vermeiden? Man entfernt den Kern im Bereich des Schraubenkopfes, fügt Verstärkungsrippen anstelle von Wandmasse ein, hält das Kern-Wand-Verhältnis unter 60 % und wendet den korrekten Anpressdruck an.
Wie wird die elektromagnetische Abschirmung bei Kunststoffgehäusen realisiert? Drei Wege stehen zur Verfügung: leitfähige Beschichtung, leitfähiges Füllharz oder ein Abschirmgehäuse auf der Leiterplatte. Die Abschirmung der Emissionen direkt an der Quelle (Abschirmgehäuse) ist heutzutage Standard bei drahtlosen Produkten.
Kontakt
Die Spritzgussfertigung von Unterhaltungselektronik ist dann erfolgreich, wenn Design-, Material- und Fertigungsentscheidungen gemeinsam getroffen werden – noch bevor der erste Stahlschnitt erfolgt. Klassifizieren Sie das Bauteil, wählen Sie das Harz funktionsbezogen aus, legen Sie die DFM-Regeln fest, bereiten Sie Ihre Werkzeuge von der EVT bis zur Serienproduktion vor und überprüfen Sie Kosten und Lieferantenleistung mithilfe einer strukturierten Checkliste.
Sind Sie bereit, Ihr Gehäuse vom Design in die Produktion zu überführen? Senden Sie Ihre STEP-Dateien an GoodTech für eine vertrauliche DFM-Bewertung, eine Materialflussanalyse und ein Werkzeugangebot . Entdecken Sie unsere umfassenden Möglichkeiten im Bereich Kunststoffspritzguss.